Industri nyheder
Hjem / Nyheder / Industri nyheder / Vejledning til rørbøjningsmaskine: Typer, valg, opsætning og grundlæggende betjening
Næsten enhver væske eller gas, der bevæger sig gennem en maskine, skal rejse rundt om noget - en motorblok, en kompressor, en rammeskinne, en firewall. Lige rør passer sjældent. A rørbukkemaskine er udstyret, der forvandler en lige rørlængde til en jævn, nøjagtig kurve, og gør det på samme måde på den tiende del som på den første.
Princippet er let at beskrive. Maskinen holder røret, støtter det indefra og udefra og trækker det rundt om en roterende matrice. Hvad der adskiller en ren bøjning fra en fladtrykt eller rynket bøjning kommer ned til værktøj, kontrol og oplevelsen af de mennesker, der sætter den op.
Roterende trækbøjning er arbejdshestmetoden i industriel produktion, og de fleste maskiner på et moderne værksted er bygget op omkring det. Røret belastes og skubbes fremad, indtil starten af bøjningen sidder mod bøjningsdysen. En klemmatrice lukker derefter og låser røret ind i rillen på den matrice. Bagved følger en trykmatrice røret, mens det bevæger sig, mens en viskermatrice understøtter indervæggen lige bag bøjningspunktet. Inde i røret holder en dorn væggen fra at falde sammen.
Så roterer bøjningsmatricen og trækker røret med sig. Fordi klemmen og røret bevæger sig sammen, strækkes materialet på ydersiden af kurven og komprimeres på indersiden, hvilket er præcis hvad en god bøjning kræver. Alt andet i maskinen er til for at holde den deformation under kontrol.
| Komponent | Rolle i svinget |
|---|---|
| Bøj dø | Indstiller centerlinjens radius og kurvens form |
| Klemme matrice | Låser røret mod bøjningsdysen, så det ikke kan glide |
| Trykdyse | Følger røret og styrer ydervæggen af bøjningen |
| Viskermatrice | Understøtter indervæggen lige bag bøjningspunktet |
| Dorn | Sidder inde i røret og forhindrer væggen i at falde sammen |
Hvis du er ny i processen, kan du læse vores almindelige guide på hvordan en rørbukkemaskine fungerer går gennem den samme sekvens trin for trin.
Ikke alle buede rør er lavet på samme måde. Maskinfamilien er bred, og hvert design passer til et andet job:
For de fleste producenter, der arbejder med rør op til et par centimeter i diameter, dækker den første og den fjerde type størstedelen af den daglige produktion.
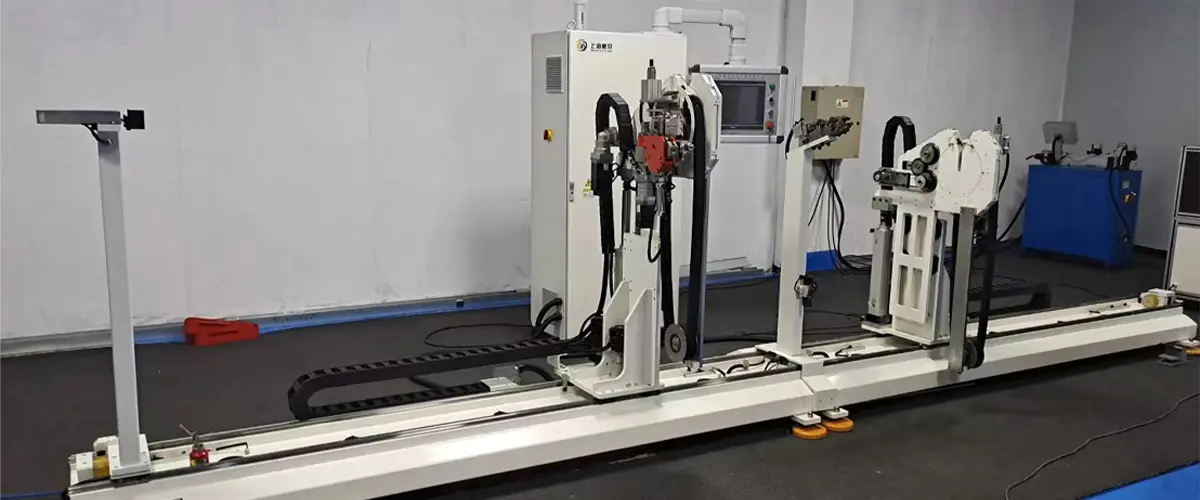
En enkelthoved maskine bøjer en radius ad gangen. Operatøren læsser røret, maskinen foretager bøjningen, og enten flyttes røret til næste bøjning, eller også er delen færdig. Dette er stadig det mest fleksible arrangement på gulvet: Skift værktøj og program, og den samme maskine håndterer en anden del.
Hvor den moderne enkelthoved maskine adskiller sig fra en ældre er i styringen. Servo-drevne akser styrer fremføringen, rotationen mellem bøjninger og selve bøjningsvinklen. Når først et program er bevist, behøver operatøren ikke at justere noget ved at føle - maskinen gentager den samme bevægelse for hele batchen.
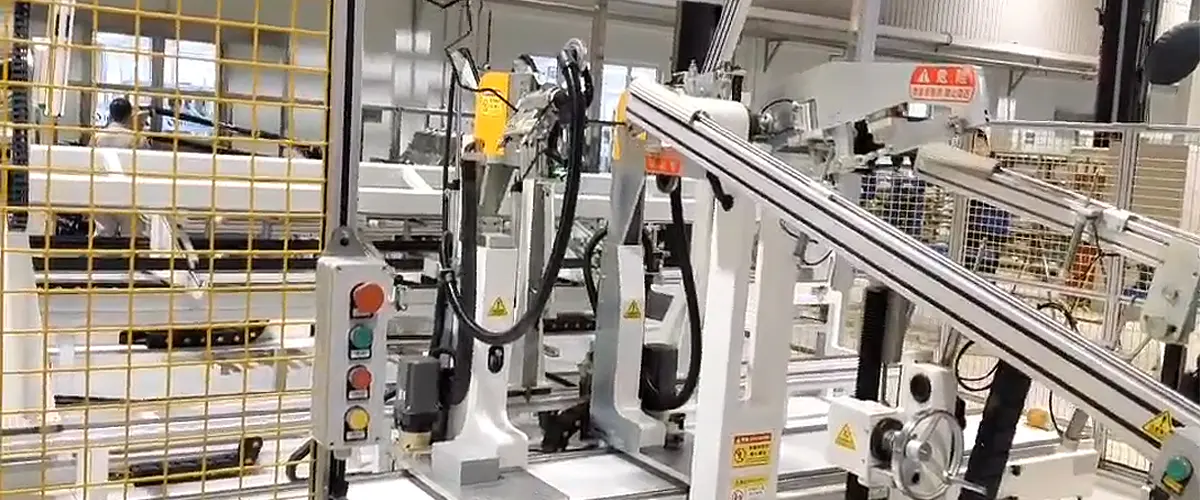
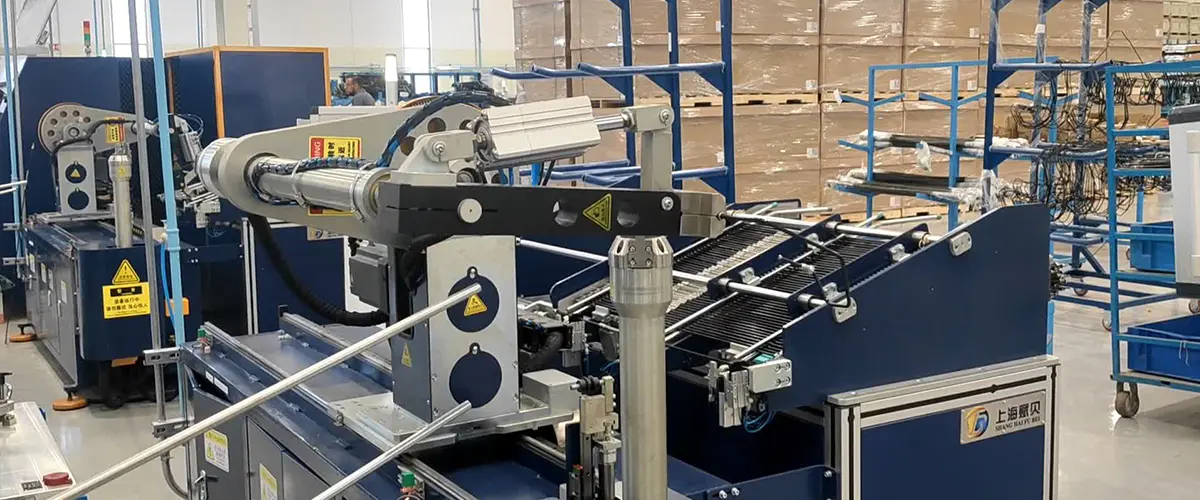
 Fuldautomatisk enkelthoved rørbukkemaskine Servodrevet enkelthoved rørbukker med automatisk påfyldning og integreret arbejdsflow, velegnet til repeterbar batchproduktion på tværs af stål-, aluminium- og kobberrør. Se produkt →
En bøjningsmaskine med dobbelt hoved bærer to bøjningshoveder mod hinanden, så begge ender af et rør kan dannes på én gang. For dele med bøjninger i begge ender og et lige løb imellem, reducerer dette cyklustiden dramatisk og fjerner det andet håndteringstrin.
Autobremseledninger er det klassiske eksempel. De er normalt korte, tyndvæggede og produceret i meget store volumener, og hver millimeter af bøjningspositionen betyder noget, fordi linen skal føres rundt om affjedring og chassiskomponenter uden at røre dem. En CNC-dobbelthovedmaskine med servostyrede hoveder holder disse positioner konsekvente fra den første del til den titusindedel.
CNC dobbelthovedet rørbøjningsmaskine til bremse- og hydraulikledninger Højvolumen dobbelthoved rørbukker med servokontrollerede hoveder, automatisk belastning i begge ender og CNC-programmering, velegnet til ensartet bremse- og hydraulikledningsproduktion. Se produkt → Før du sammenligner modeller, hjælper det at skrive de reelle krav til delen ned. Svarene har en tendens til at indsnævre feltet hurtigt:
Få disse seks svar på papir og specifikationen skriver næsten sig selv.
Plastrør opfører sig ikke som metal. Den springer mere tilbage, den ridser let, og den kan knække i stedet for at bøje sig, hvis radius er for snæver. En nylonrørsbukkemaskine bruger derfor en anden værktøjsgeometri, et blidere spændetryk og ofte en opvarmet eller temperaturstyret proces for at få materialet til at følge matricen i stedet for at bekæmpe den.
I klima- og bilapplikationer er nylon- og PA-linjer almindelige, fordi de er lette, korrosionsbestandige og billige. At bøje dem præcist afhænger stadig af de samme grundprincipper: den rigtige radius, den rigtige støtte og et kontrolsystem, der gentager bevægelsen nøjagtigt.
Når først en del er stabil, og lydstyrken er høj nok, holder bukkemaskinen op med at være et selvstændigt værktøj og bliver en station i en række. Rør skæres, bukkes, endeformes, testes og pakkes i rækkefølge, ofte med automatisk belastning mellem trinene. Gevinsten er ikke kun hastighed - det er konsistens, fordi den menneskelige variation mellem skift forsvinder.
Udformning af klimaanlæg til biler er en god illustration. Disse linjer kører flere bøjninger, en bestemt endeform og en lækagekontrol, alt sammen på en del, der skal passe til et fast punkt på køretøjet. At bygge det flow som én integreret linje snarere end fem afbrudte maskiner er normalt det, der gør forskellen i skrothastigheden.
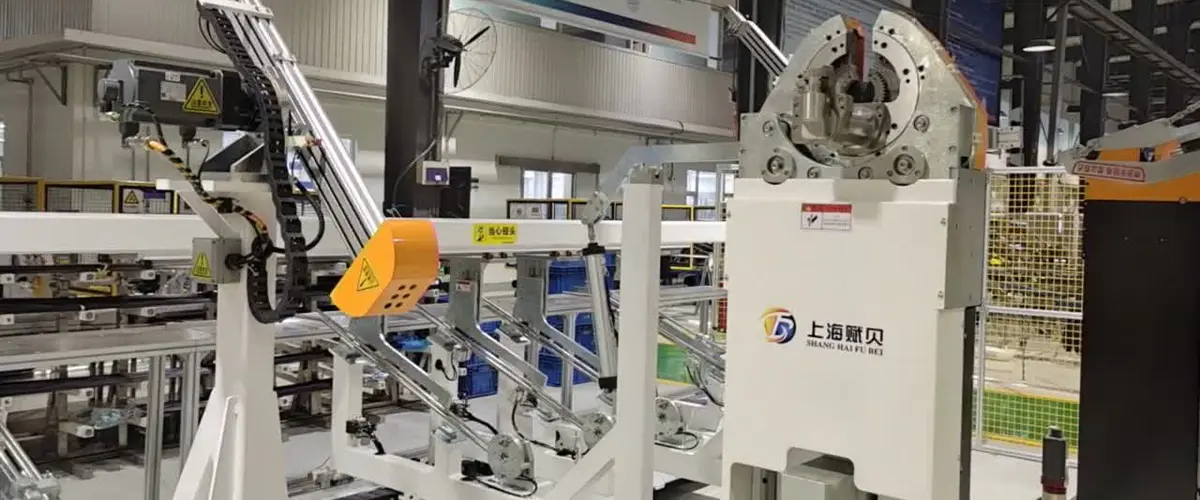
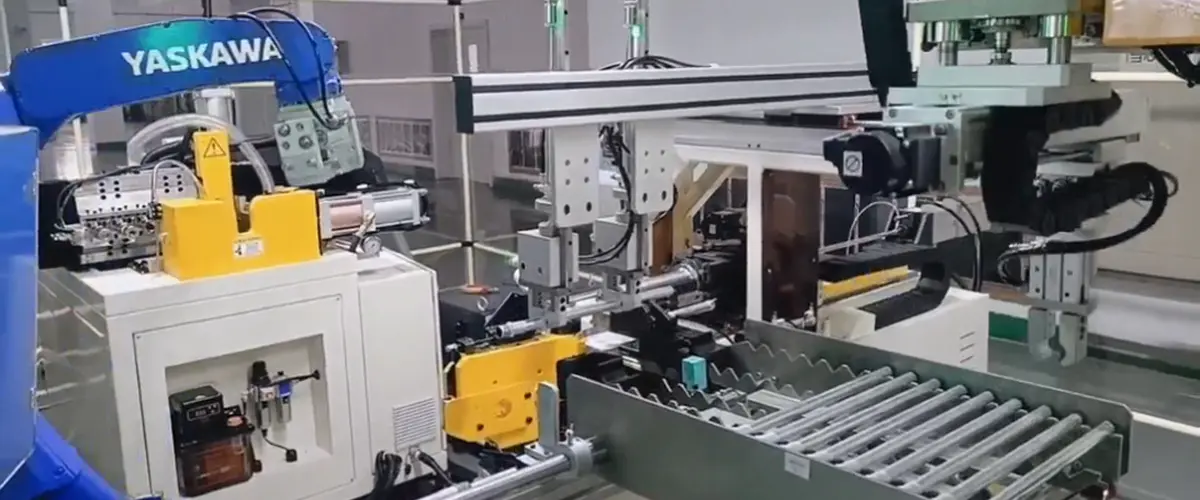
Automatiseret bilproduktionslinje til klimaanlæg Integreret automatiseret linje, der kombinerer endeformning, bøjning og robotoverførsel, hvilket reducerer håndteringstrin for automotive klimaanlægs rørdele med forskellige operationer i hver ende. Se produkt → Bukkeudstyr er holdbart, men nøjagtigheden afviger, hvis det ignoreres. Et par vaner holder en maskine ærlig over mange års produktion:
Intet af dette er kompliceret. Det skal bare være nogens job.
Ja, men hver diameter har brug for sit eget værktøjssæt og sit eget program. Maskinrammen forbliver den samme; bøjningsdysen, klemmatricen, trykdysen og dornskiftet.
Med en dorn og en viskermatrice kan en centerlinjeradius på omkring en til halvanden gange rørdiameteren opnås på mange tyndvæggede materialer. Alt strammere begynder at kræve specialværktøj eller en anden proces.
Ikke altid. Hvis delene er enkle og volumen lav, kan en velindstillet manuel maskine klare arbejdet. CNC betaler sig selv, når repeterbarhed og omstillingshastighed betyder mere end startprisen.
At vælge en bender er ikke rigtig en katalogbeslutning. Det afhænger af delen, materialet, volumen og de personer, der skal køre maskinen. Derfor starter den mest nyttige samtale normalt med en tegning, en prøvedel eller en liste over, hvad der går galt i dag.
Vi har bygget rørbehandlingsudstyr siden 2012, og du kan læse mere om, hvordan vi arbejder og hvordan et typisk projekt ser ud indefra. Hvis du allerede har en del i tankerne, så send os dimensionerne og materialet - vi fortæller dig ærligt, om det er et ligetil job, eller et der skal kigges nærmere på.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bygning A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Copyright © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserveret Fabrik til automatiseret rørbehandlingsudstyr