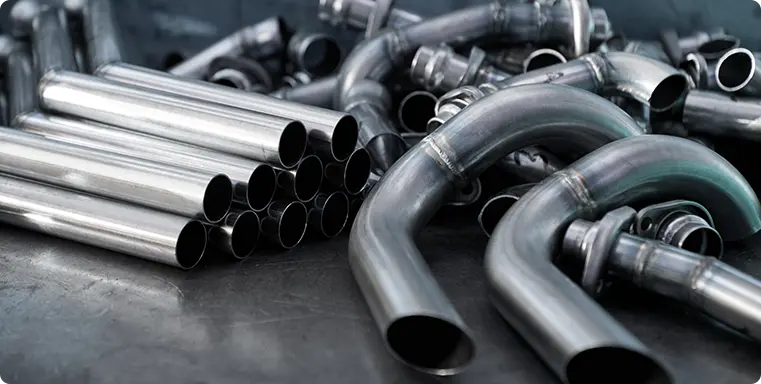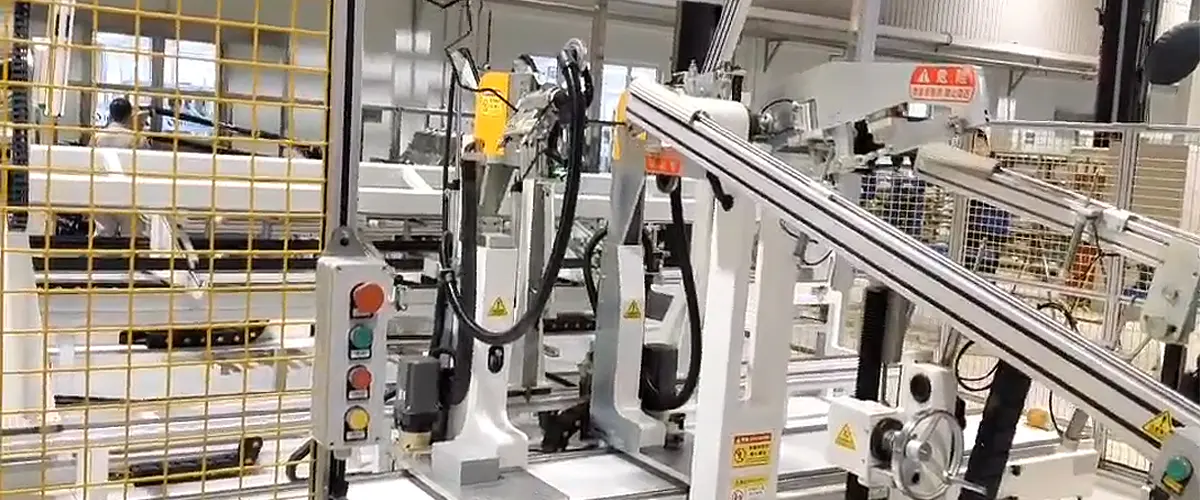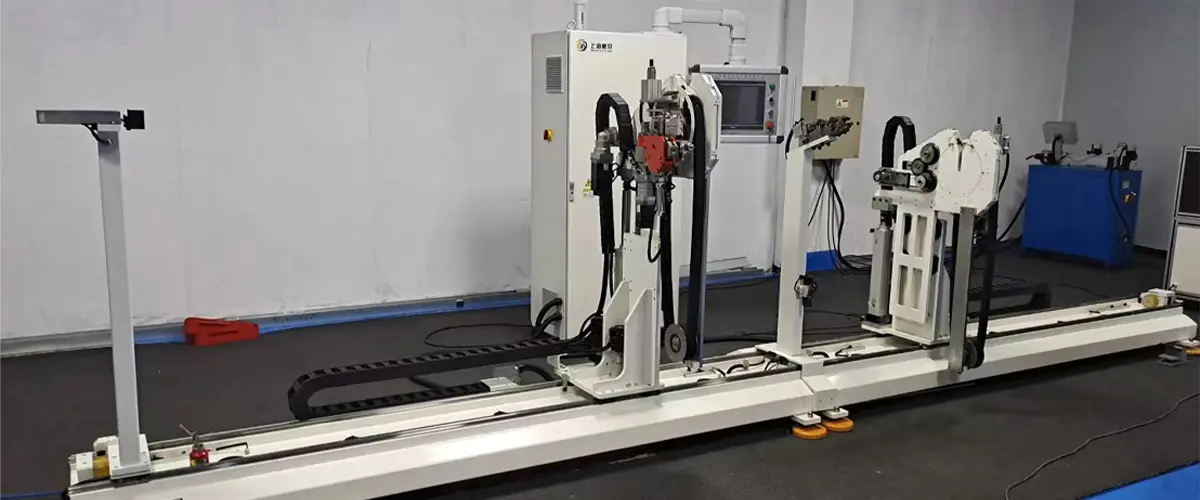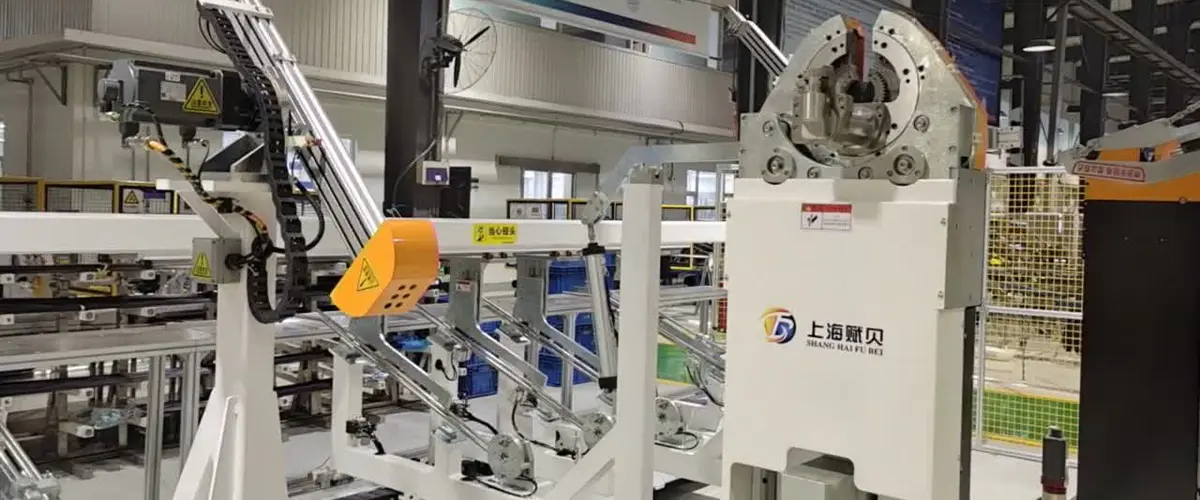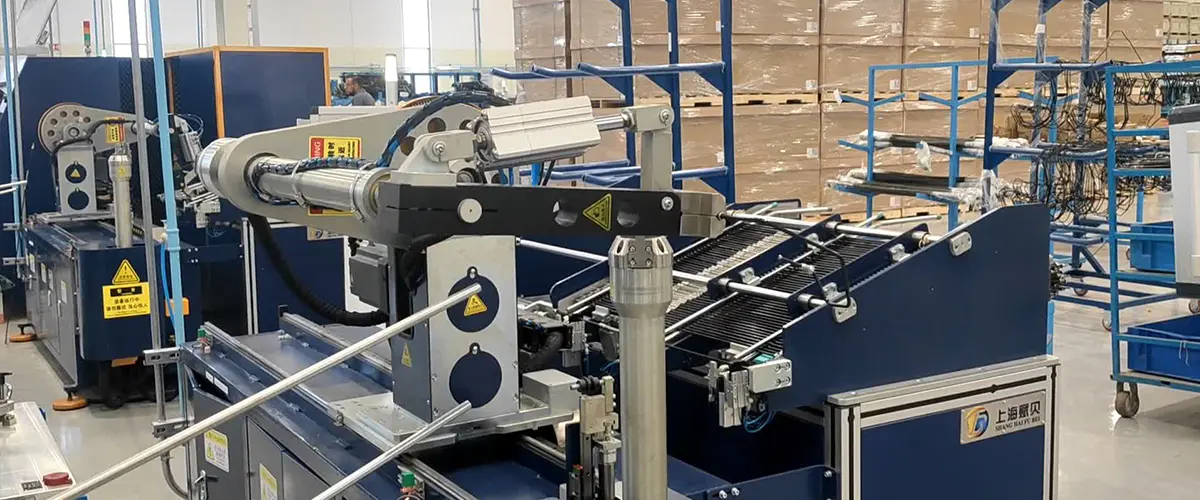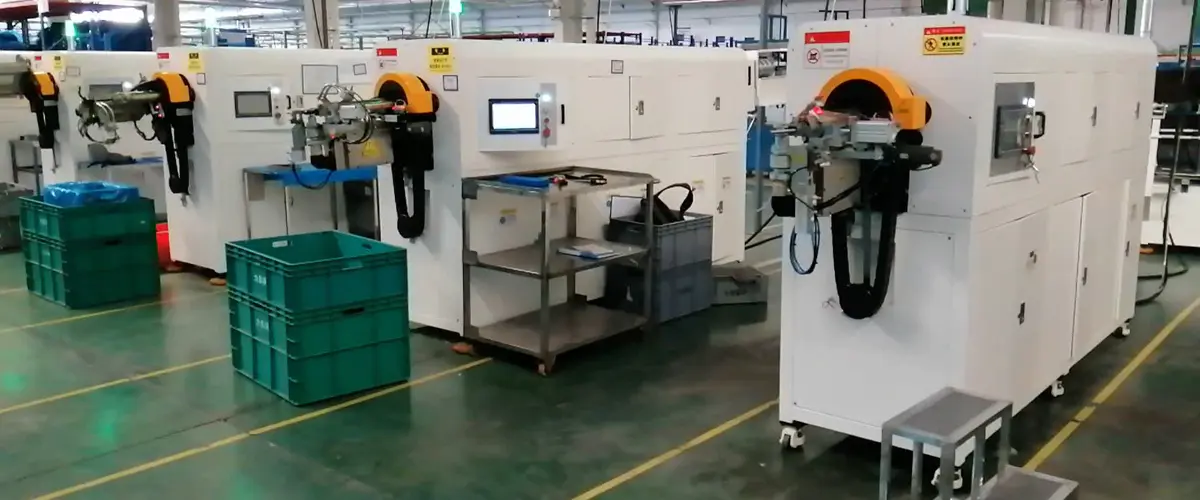


Denne fleksible automatiserede linje er designet til rørdele, der kræver forskellige operationer i hver ende - integrerer automatisk belastning, første-ende-formning, rørbøjning, anden-ende-formning og aflæsning i en kontinuerlig, fuldautomatisk produktionssekvens.
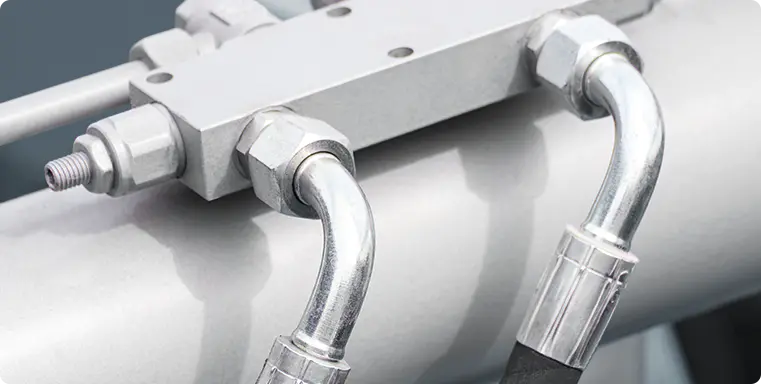
Differentieret slutbehandling: I modsætning til symmetriske produktionslinjer er dette system konfigureret til at udføre forskellige operationer i venstre og højre ende af hvert rør inden for et enkelt produktionsforløb. Dette gør den velegnet til komponenter, hvor hver ende tjener en anden forbindelses- eller tætningsfunktion, hvilket kræver en anden formgeometri pr. side - et almindeligt krav i bremseledninger, brændstofledninger og hydrauliske kredsløbsrør.
Minimal manuel input: Det eneste manuelle trin i hele processen er indledende rørladning. Når den er placeret, bliver delen ført igennem alle efterfølgende formnings-, buknings- og aflæsningsoperationer automatisk. Denne tilgang bevarer fleksibiliteten til at acceptere rør af varierende eller uregelmæssige dimensioner, mens arbejdsinddragelsen holdes på et minimum gennem hele produktionscyklussen.
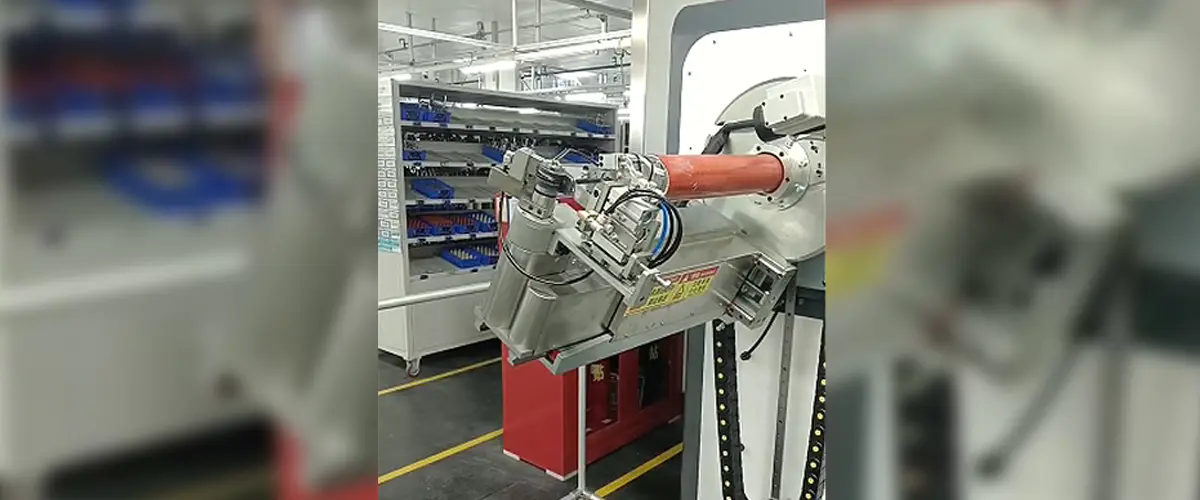
Robotarm mellem stationsoverførsel: Fordi rørene, der behandles af denne linje, ofte er uregelmæssigt formet eller har profiler, der ikke passer til standardtransportører eller gravitationsskakt, håndterer en robotarm overførsel mellem stationer. Robotarmen tilpasser sig hvert rørs geometri og sikrer sikker, repeterbar positionering ved hver arbejdsstation uden at markere eller deformere delens overflade.
Integreret bukkestation: Ud over formning i begge ender omfatter linjen en rørbukkestation, der former rørlegemet til den nødvendige tredimensionelle profil. Dette gør det muligt at færdiggøre komplekse multioperationsdele i en enkelt omgang, hvilket eliminerer behovet for at dirigere arbejde mellem separate forme- og bukkemaskiner.
Opskriftsbaseret ændring: Alle procesparametre gemmes som navngivne opskrifter. Skift til et andet varenummer kræver kun receptvalg, hvorefter systemet automatisk omkonfigurerer alle akser og procesindstillinger. Dette minimerer nedetid for omstilling og reducerer risikoen for menneskelige fejl under opsætningen.
Standalone betjeningsevne: Selvom linjen er designet til at integreres i bredere produktionsmiljøer, er den også i stand til at fungere som en selvstændig maskine. Dette giver producenterne fleksibilitet til at implementere det uafhængigt, når produktionsvolumener eller workflowkrav endnu ikke retfærdiggør fuld linjeintegration, og til at skalere op senere efter behov.
Lav arbejdsafhængighed: Med manuel indgriben begrænset til det indledende læssetrin, kører linjen med et meget lille operatørfodaftryk. Dette reducerer arbejdsomkostningerne pr. enhed og fjerner den variation, som manuel håndtering ved mellemliggende trin ellers ville indføre i processen.