Industri nyheder
Hjem / Nyheder / Industri nyheder / Double-Head Pipe Bender for Brake Pipes: En praktisk købervejledning til præcision
Bremserør er det mindst tilgivende rør på ethvert køretøj. De er korte, tyndvæggede, ført rundt om beslag, koblinger og ophængsbeslag og har næsten altid brug for en bøjning tæt på hver ende, ofte i forskellige planer. På en reparationsbænk er det helt rimeligt at lave en linje ad gangen i hånden. I produktionen, eller når du omrører et chassis til et mønster, skal bøjningen i den ene ende stemme overens med bøjningen i den anden inden for en millimeter, ellers vil linen simpelthen ikke nå sit monteringspunkt uden stress. Det er netop det problem, en dobbelthovedet rørbukker til bremserør er designet til at løse: begge ender dannet fra en enkelt klemposition, i én cyklus, fra ét datum.
De fleste bremseslanger til personbiler er 4,75 mm (3/16 tomme) rør med en forholdsvis tynd væg, nogle gange enkeltvæg, ofte belagt med PVF, zink eller kobber-nikkel. Den lille diameter gør dem fleksible nok til at føres, men alligevel er rørvæggen tynd nok til, at skødesløs værktøj vil flade sektionen ud, kruse indersiden af bøjningen eller knække belægningen ved den udvendige radius. Enhver af disse defekter er et potentielt fejlpunkt på et sikkerhedskredsløb.
Den anden vanskelighed er længden. En bremseledning løber mellem en hovedcylinder eller ABS-blok og en hjulendeslange, og den sidder normalt i en klemme eller et beslag på et eller to mellemliggende punkter. Hvis den samlede udviklede længde er afskåret med blot et par millimeter, fjeder linen væk fra clipsen eller belaster flaremøtrikken. Bøjning af begge ender separat, med røret uspændt imellem, er den klassiske kilde til denne fejl.
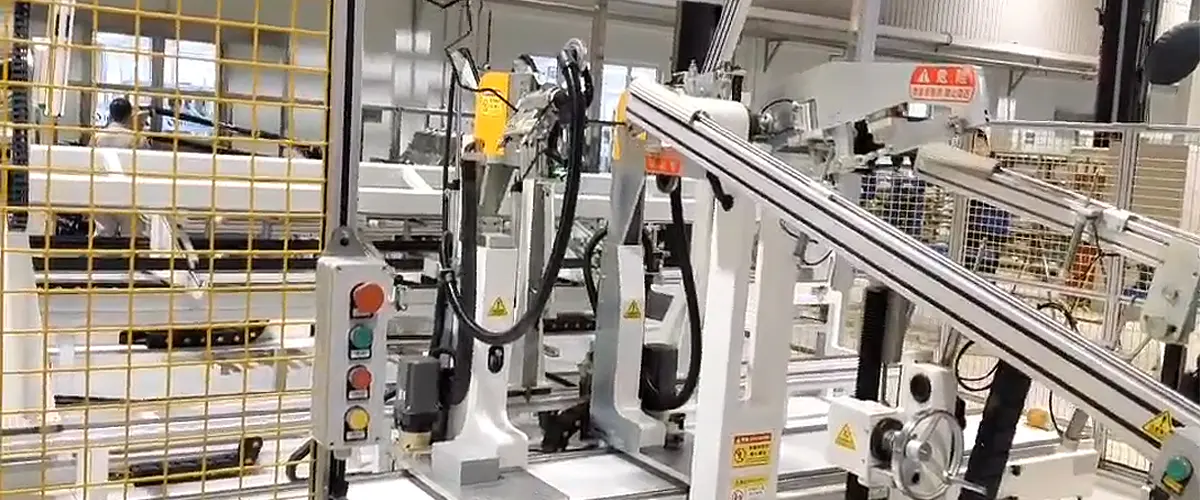
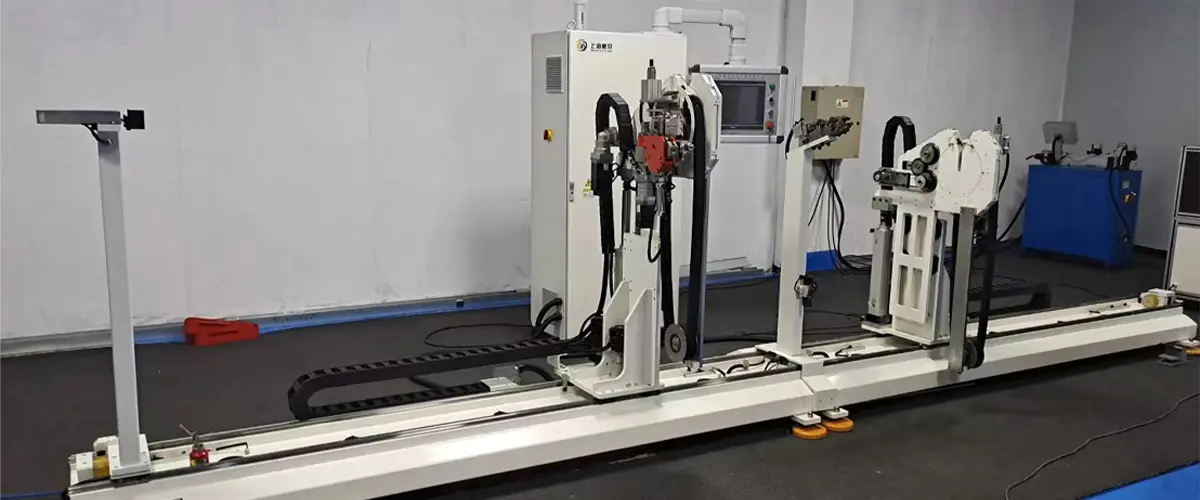
En dobbelthovedmaskine bærer to bøjehoveder på en fælles seng. Røret spændes en gang i midten, mellem hovederne, og hovedafstanden definerer den lige afstand mellem de to bøjningstangenter. Hvert hoved roterer derefter sin egen former for at tegne bøjningen, enten samtidigt eller i en kontrolleret rækkefølge. Fordi røret aldrig forlader sin klemme, er fladplanforholdet mellem de to bøjninger låst af maskinen i stedet for af operatørens øje.
Den praktiske effekt på bremseledningsarbejdet er betydelig. Opsætning er et program eller en mekanisk indstilling i stedet for to, cyklustiden falder, fordi begge ender dannes i samme håndtering, og skrot falder kraftigt på korte linjer, hvor en genspændingsfejl næsten er garanteret. For alle, der producerer bremserør i volumen, er det forskellen mellem en proces, der afhænger af operatørens følelse, og en, der afhænger af antallet.
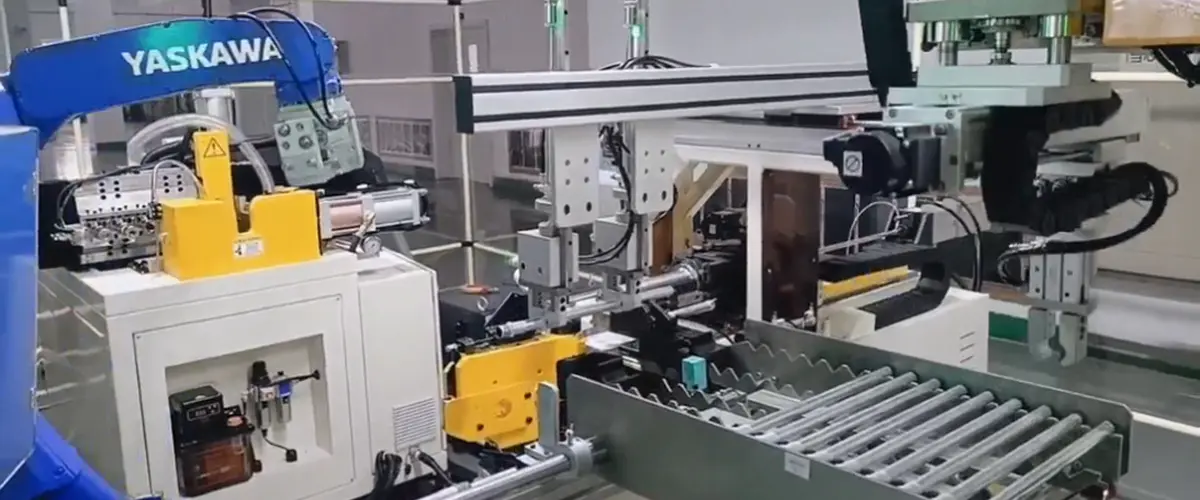
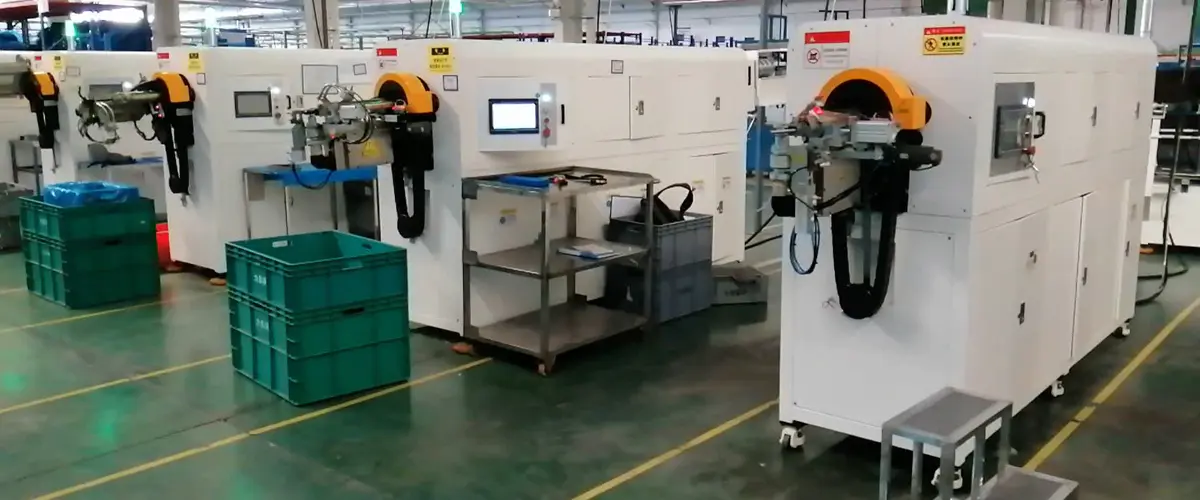
 Dobbelthoved rørbukker til bremserør Bøjning med to hoveder fuldender begge ender i én fastspændingsoperation, hvilket reducerer opsætning, cyklustid og skrot til produktion af volumen bremserør. Se produkt →
Dobbelthovedbøjere er ikke et enkelt produkt. De sidder på et spektrum fra en ligetil hydraulisk maskine med håndindstillede hovedpositioner til en fuldautomatisk celle. Det rigtige valg afhænger langt mere af dit batchmønster og omskiftningsfrekvens end af hovedprisen.
| Konfiguration | Kontrol | Typisk brug | Hvor det skinner |
|---|---|---|---|
| Hydraulisk dobbelthoved | Manuel hovedpositionering, fodkontakt | Reparationsværksteder, små partier | Enkel, robust, hurtig at undervise |
| CNC dobbelthoved | Servoakser med HMI-programmer | Blandede bremselinjefamilier, mellemvolumen | Gentagelige programmer, hurtig omstilling |
| Fuldautomatisk dobbelthoved | Servo plus automatisk håndtering | Højvolumen bilforsyning | Stabile cyklustider, minimal berøringstid |
I praksis ender de fleste bremseledningsproducenter et sted i midten: en CNC-maskine, der gemmer et program pr. varenummer, så en omstilling er en tilbagekaldelse frem for en genkalibrering.
Maskinkataloger har en tendens til at føre med tonnage eller antal personer. For bremserør er de nyttige tal smallere og mere specifikke. Tag en prøve af din hårdeste linje til enhver demonstration og insister på at køre den.
Springback er den variabel, der fanger folk ud. Kobber-nikkel bremserør er blødt og fjedre mindre forudsigeligt tilbage end coatet stål, så den samme tidligere vil producere en lidt anderledes slutvinkel på hvert materiale, medmindre kontrollen kompenserer. Tyndt belagt stål drager normalt fordel af en dorn eller en godt understøttet aftørringssko for at holde den indre radius ren. Hårdere slanger tåler mindre overbøjning, før belægningen lider.
Erhvervskøretøjer tilføjer et tredje materiale: nylon- og PA-rør til luftbremsekredsløb, hvor røret er større, mere elastisk og langt mere følsomt over for klemtryk. Bøjningslogikken er relateret, men indstillingerne kan ikke overføres, så det kan betale sig at forstå materialefamilien, før du køber værktøj. Vores egne noter vedr at vælge en nylonrørsbukkemaskine dækker forskellene mere detaljeret.
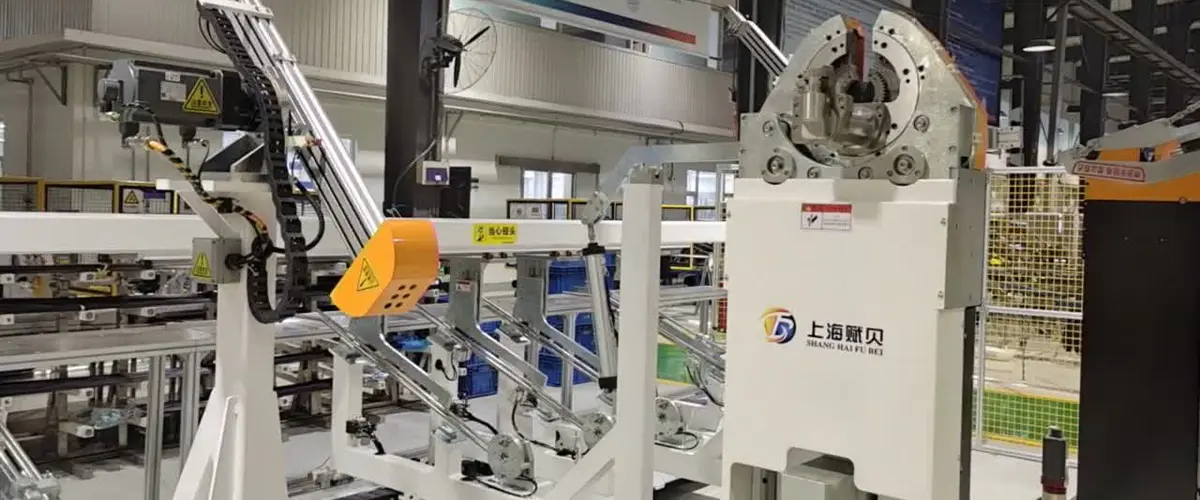
Når mængderne vokser, skifter begrænsningen normalt fra bøjningskvalitet til håndtering. En CNC dobbelthovedmaskine fjerner operatørens dømmekraft fra bøjningen, men har stadig brug for nogen til at læsse og losse hvert rør. Det er det punkt, hvor en fuldautomatisk maskine, eller en bøjningsmaskine, der er integreret i en formningslinje, begynder at betale for sig selv i arbejde og konsistens snarere end i nøjagtighed alene.
Den fornuftige vej er inkrementel. Start med en maskine, der holder din strammeste bremselinjetolerance pålideligt, og automatiser derefter håndteringen omkring den, når processen er stabil. At købe automatisering oven på en ustabil proces producerer bare skrot hurtigere.
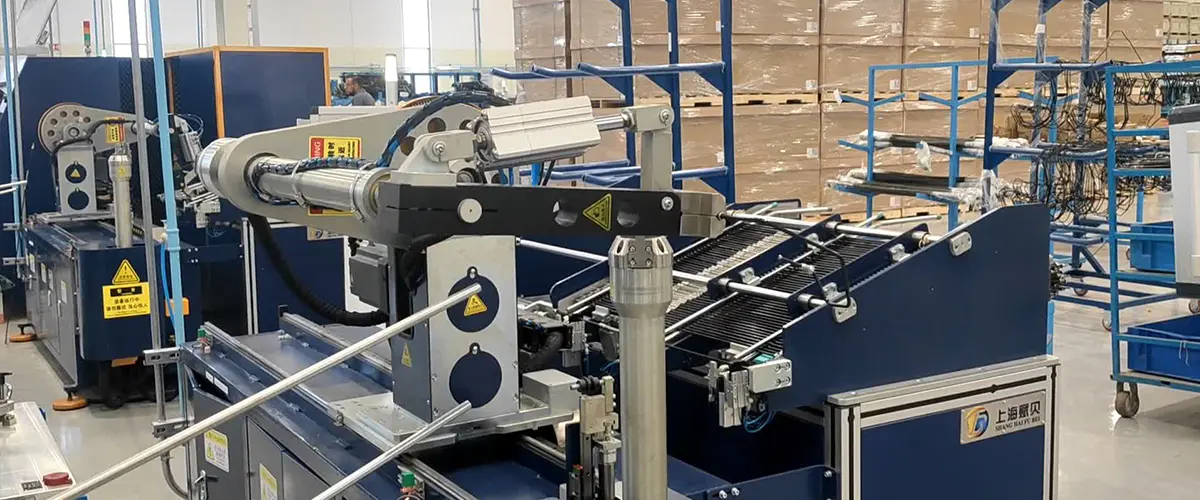
CNC dobbelthovedet rørbøjningsmaskine til bremse- og hydraulikledninger CNC dual-head bukker med automatisk lastning og losning understøtter højpræcision, højvolumen bremse- og hydraulisk linjeproduktion, der hjælper med at stabilisere processer før yderligere automatisering. Se produkt → Fuldautomatisk dobbelthoved rørbukkemaskine til uovervåget produktion Fuldautomatisk belastning, dobbelt-ende bøjning og udledning understøtter kontinuerlig højvolumen rørproduktion, hvilket reducerer manuel positioneringsvariation, når bøjningsprocessen er stabil. Se produkt → Shanghai Fubei har fremstillet rørbehandlingsudstyr siden 2012, og arbejdet fra Songjiang med servostyring, HMI og computerstyring på tværs af sortimentet. Dobbelthovedbukkerfamilien voksede ud af den samme bukkekerne, og den dækker nu hydrauliske, CNC- og fuldautomatiske varianter sammen med rørendeformnings-, affasnings-, spinde- og krympeudstyr og komplette klimaanlæg til biler til rørformning.
Hvad det betyder for en bremseledningskøber er ret simpelt: Maskinen, værktøjet og procesrådgivningen kommer fra samme sted. De fleste af de spørgsmål, der er værd at stille inden køb, handler om dit rør, dine radier og dit batchmønster, og en leverandør, der bøjer røret hver dag, kan besvare dem af erfaring i stedet for fra et spec-ark. Mere baggrund om virksomheden er tilgængelig på om side .
Hvis du vurderer en dobbelthoved rørbukker til bremserør, skal du starte med at måle den korteste linje, du laver, og den værst tænkelige radius på den. Disse to tal vil eliminere det meste af markedet for dig og gøre det resterende valg meget lettere at retfærdiggøre.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bygning A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Copyright © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserveret Fabrik til automatiseret rørbehandlingsudstyr