Industri nyheder
Hjem / Nyheder / Industri nyheder / Fuldautomatisk rørbøjningsmaskine med dobbelt hoved: En praktisk købervejledning
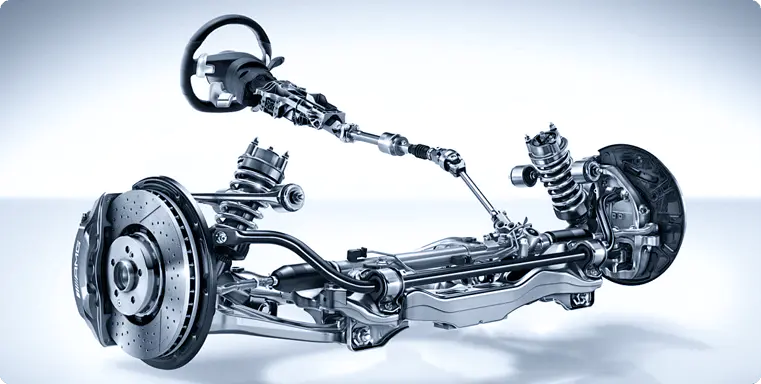
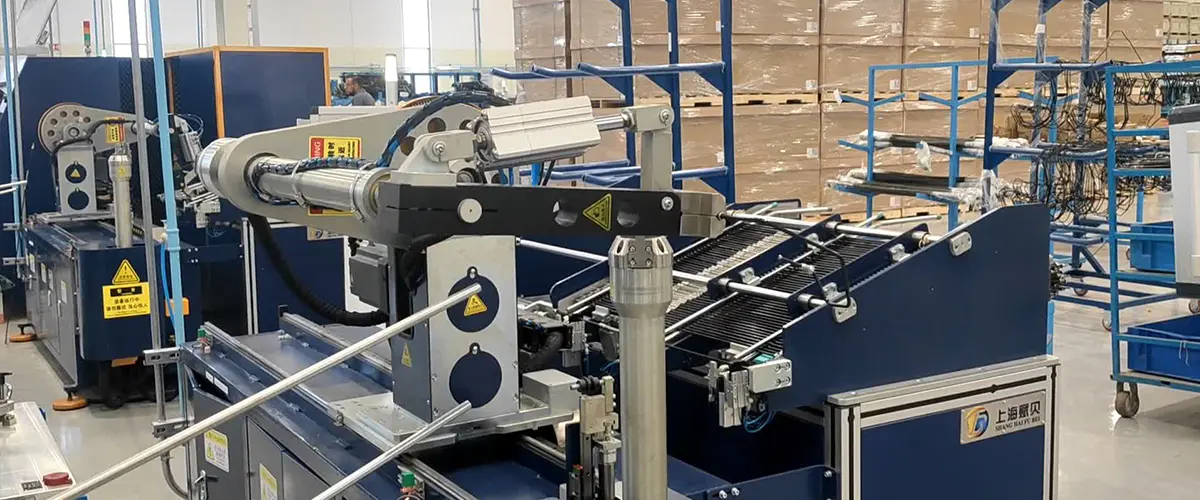
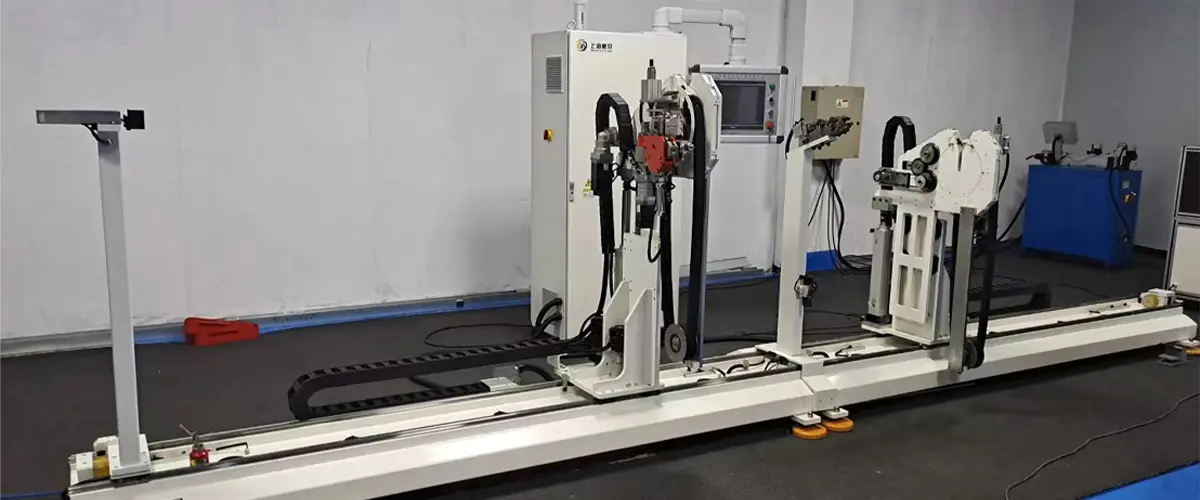
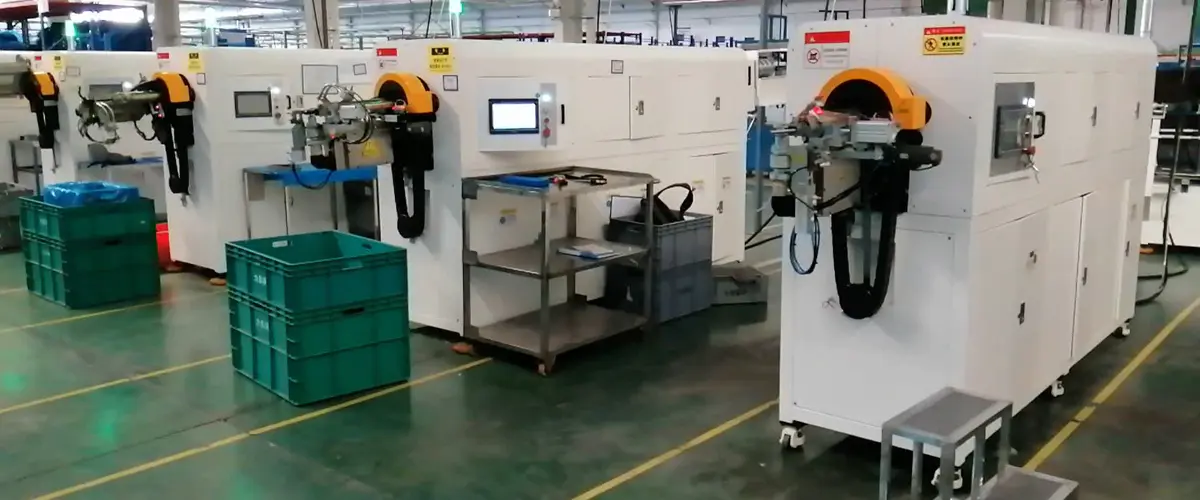
En fuldautomatisk rørbukkemaskine med dobbelt hoved har en tendens til at ændre et butiksgulv stille og roligt frem for dramatisk. I stedet for at en operatør fodrer en bøjning ad gangen ind i et enkelt hoved, arbejder to bøjningshoveder på det samme rør - nogle gange inden for samme cyklus - mens maskinen håndterer fremføring, rotation og positionering på egen hånd. For alle, der producerer repeterbare rørsamlinger i volumen, er den reelle gevinst ikke et tal på et spec-ark. Det er den stabile rytme maskinen bringer til gennemløb, skrothastighed og bemanding.
Det følgende er et praktisk kig på, hvordan disse maskiner er bygget, hvad specifikationerne faktisk betyder i den daglige produktion, og hvad der er værd at tjekke, før du beslutter dig for en konfiguration.
Sætningen bruges løst i handelen. På en hydraulisk dobbelthovedbukker kan de to hoveder bevæge sig sammen, men operatøren belaster stadig røret, skubber det mod et stop og udløser hver bøjning. En ægte automatisk maskine lukker denne sløjfe. Servo-drevne fremførings- og rotationsakser indekserer røret mellem bøjninger, hovederne er programmeret til vinkel- og tilbagespringskompensation, og en gemt opskrift gengiver hele sekvensen ved et tryk på en knap.
I praksis adskiller tre funktioner automatisk fra halvautomatisk udstyr:
Når alle tre er til stede, kan den samme maskine køre et enkelt varenummer alle skifter eller flytte mellem en familie af lignende dele uden en erfaren hånd, der ringer op til hver akse igen. Denne fleksibilitet er ofte mere værd end overskriftens cyklustid, især i anlæg, der kører blandede batcher.
Hvis rørbøjning stadig er nyt for dit team, kan du læse vores almindelige vejledning om hvordan en rørbukkemaskine fungerer dækker det grundlæggende i værktøj, fastspænding og bøjningsgeometri, før du begynder at sammenligne modeller.
To hoveder på én seng lyder enkelt, men måden de forholder sig til hinanden på, definerer, hvad maskinen kan producere. Det forhold er værd at fastlægge tidligt, fordi det er meget sværere at ændre senere end en kontrolmulighed eller et værktøjssæt.
Ikke hvert dobbelthoveddesign bøjer begge ender på én gang. Nogle maskiner spejler hovederne for at producere symmetriske dele i en enkelt cyklus - styr, sæderammer, simple U-former, symmetriske væskelinjer. Andre holder hovederne uafhængige, så venstre og højre bøjninger kan variere i vinkel og i bøjningsplan. Begge er legitimt "dobbelthoved", men de løser forskellige problemer.
Den praktiske grænse på mange dele er geometri snarere end tonnage. Den anden bøjning kan forsøge at passere gennem den første, eller røret kan tilsmudse hovedkroppen midt i cyklussen. Bygherrer løser dette med hovedafstand, justerbare bøj-armlængder og omhyggelig rækkefølge af bøjningsrækkefølgen. Hvis din del har snævre center-til-center-afstande, så løft det tidligt i samtalen - en ti minutters gennemgang af tegningen kan spare måneders løsninger.
To bøjninger på et rør betyder to chancer for, at fejl kan stables op. Servostyring, en stiv ramme og repeterbar fastspænding holder afstanden mellem svingene stabil - hvilket netop er den dimension, der placerer delen i køretøjet eller samlingen. Konsistens her er, hvad der adskiller en maskine, der ser godt ud i en demonstration, fra en, der holder tolerance i uge fyrre.
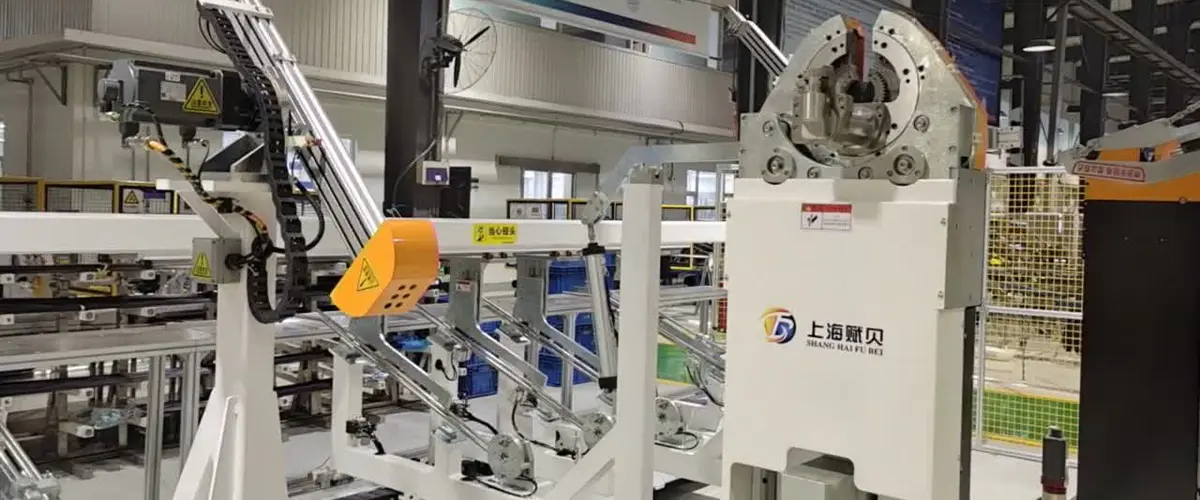
 Fuldautomatisk dobbelthoved rørbukkemaskine Bygget til uovervåget produktion af rør i højvolumen i længdeområdet 1.000–5.000 mm, denne fuldautomatiske CNC-rørbukker med to hoveder håndterer hele processen... Se produkt →
Vores egen fuldautomatiske dobbelthovedmaskine blev udviklet omkring netop dette spørgsmål: hvordan man holder to bøjninger ensartede, mens operatøren blot overvåger.
Modelnumre varierer fra bygherre til bygmester, men den underliggende sammenligning kommer normalt ned til tre maskinklasser. Tabellen nedenfor er en forenklet måde at placere en kandidatmaskine på, før du ser på dens detaljerede datablad.
| Hvad du sammenligner | Hydraulisk dobbelthoved | CNC dobbelthoved | Fuldautomatisk dobbelthoved |
|---|---|---|---|
| Indstilling af bøjningsvinkel | Manuelle stop eller drejeknapper | Programmeret pr. akse | Programmeret med kompensation |
| Slangefremføring og rotation | Håndteres af operatøren | Delvis drevet | Servo-indekseret, lukket sløjfe |
| Omstilling | Lang, værktøjsafhængig | Flere minutter | Genkaldelse af opskrifter, typisk minutter eller mindre |
| Operatør rolle | Belaster og udløser hver bøjning | Indlæser og bekræfter cyklussen | Overvåger og genopfylder lager |
| Bedste pasform | Lav volumen, enkle dele | Blandede partier | Gentagelige samlinger med større volumen |
Ud over det afgør fire tal, om en maskine passer til dine dele: maksimal rørdiameter, vægtykkelse for det materiale, du faktisk kører, den mindste centerlinjeradius, der er tilgængelig med dit værktøj, og den brugbare afstand mellem de to hoveder.
Dobbelthovedbøjning er bedst, hvor en del har to bøjninger, der skal stemme overens med hinanden - typisk rør med lille diameter i bilarbejde. Bremseledninger, brændstof- og dampledninger, klimaanlæg, sæderammer og gelændere falder alle ind under denne kategori, og alle sammen straffer inkonsekvens senere i samlingen.
Bremserørsproduktion er et godt eksempel på, hvor krævende anvendelsen kan være. Diametrene er små, radierne er tætte, og hver linie skal passe rent sammen med dens beslag efter afbrænding. En maskine, der holder skærelængde og bøjningsposition, holder hele nedstrømsdriften ærlig.
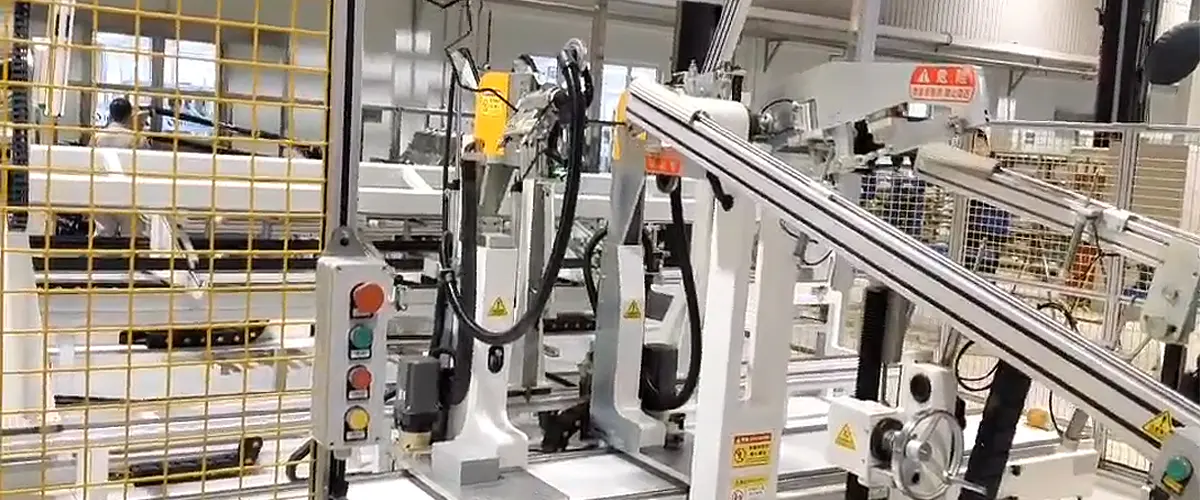
Dobbelthoved rørbukker til bremserør Dual-Station Synchronization: Breaking Through Productivity Flaskehalse Bremserør er typisk lange, slanke rør - såsom bilbremseledninger. Konventionel si... Se produkt → Det er ræsonnementet bag vores bremserørs-dobbelthovedbukker: to kontrollerede bøjninger, gentagelig positionering og en cyklus, der ikke afhænger af, hvor træt operatøren er ved slutningen af et skift.
Automotive klimaanlæg rør er et andet naturligt hjem for denne klasse af udstyr. Linjerne er lange, ruteføringen er kompleks, og bøjningssekvensen skal respektere både frigangen under motorhjelmen og beslagene i hver ende. Hvor volumen retfærdiggør det, bliver bøjningsmaskinen én station i en linje snarere end en selvstændig maskine.
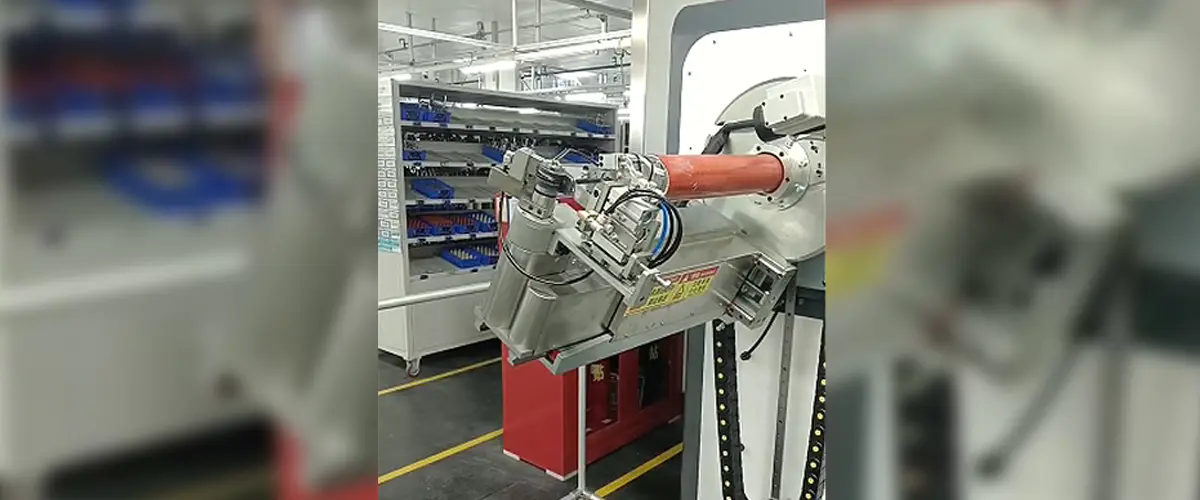
Automatisk rørformningslinje til klimaanlæg Integreret linje kombinerer læsning, endeformning, bukning og aflæsning med robotoverførsel og receptbaseret omstilling til forskellige rørdele. Se produkt → Det er den retning, vores automatiske rørformningslinje til klimaanlæg tager, og den afspejler et bredere punkt: en bøjningsmaskine bor sjældent alene. Den sidder mellem skæring, endeformning, flaring, krympning og lækagetest. Når disse stationer er specificeret sammen, viser en delhåndtering mellem dem - ikke at bøje sig selv - normalt at være den største skjulte omkostning.
Bøjningsmatricer, viskermatricer, dorne og spændetange slides, og deres tilstand viser sig i delen længe før den vises på kontrolskærmen. Spørg enhver bygherre, hvordan værktøjet ændres, hvordan det shimses eller justeres, og hvordan sliddet overvåges. En maskine med fremragende akser og akavet adgang til værktøj vil koste dig mere i tabte minutter, end du får i cyklustid.
Programmering fortjener den samme undersøgelse. Et godt opskriftssystem lader en ny del sættes op fra en tegning eller en 3D-model i en kort session, derefter forfines én gang og genbruges for altid. Dårlig dokumentation beskatter stille og roligt enhver fremtidig opsætning, så bed om at se en rigtig programskærm og det opsætningsark, der følger med.
Inden du sammenligner tilbud, skal du sammensætte følgende. Det forkorter samtalen betragteligt og giver dig som regel et mere ærligt svar.
Maskiner, der ankommer med en klar opsætningsrutine, plejer at være produktive inden for få dage. Maskiner, der kommer med en manual og et håndtryk, tager længere tid, uanset hvor god hardwaren er.
De fleste uplanlagte stop går tilbage til en lille liste: dornsmøring, slid på viskermatrice, spændespændegreb og kalibrering af fremføringslængde efter et kraftigt styrt. En daglig kontrol af de tre første og en månedlig gennemgang af den fjerde vil forhindre størstedelen af dem. Servo-alarmer, når de vises, er normalt et symptom på et mekanisk problem snarere end årsagen - en tør dorn eller en forkert justeret matrice vil trippe en akse længe før noget går i stykker.
Bygherrer, der leverer maskinen, bør også kunne fortælle dig sliddelene, deres forventede levetid og hvordan de bestilles. Den enkelte samtale siger meget om, hvordan udstyret blev designet.
Shanghai Fubei Electromechanical Equipment har bygget rørbehandlingsudstyr siden 2012 og arbejder fra Songjiang-distriktet i Shanghai. Produktsortimentet spænder fra enkelthovede og dobbelthovede bukkere til nylon- og PA-rørmaskiner, rørendeformningsudstyr, affasnings-, spinde- og krympemaskiner og komplette formningslinjer til automobilapplikationer. Servostyring og computerstyring sidder under det meste.
Det, der betyder mere i daglig brug, er, at det samme team håndterer maskinen, værktøjet og linjeintegrationen. Når en del ikke vil opføre sig - en stædig radius, et tilbagespring, der ikke vil sætte sig, en bøjning, der ødelægger dens eget hoved - hjælper det at tale med folk, der bygger hele systemet i stedet for én isoleret station. Du kan læse mere om vores baggrund og hvordan vi arbejder hvis den tilgang passer til den måde, du køber udstyr på.
Den hurtigste måde at få et brugbart svar på på en fuldautomatisk dobbelthoved rørbukkemaskine er at sende tegninger i stedet for spørgsmål i abstrakt. Rørdiameter, vægtykkelse, materiale, de nødvendige radier og det sværeste i familien fortæller os mere på fem minutter end en lang specifikationsdiskussion. Derfra kan vi sige klart, hvilken konfiguration der passer, hvilke funktioner du kan springe over, og hvor de reelle begrænsninger fra din side sandsynligvis vil sidde – uanset om du ender med at købe hos os eller ej.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bygning A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Copyright © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserveret Fabrik til automatiseret rørbehandlingsudstyr