Industri nyheder
Hjem / Nyheder / Industri nyheder / PA Pipe Bending Machine: En praktisk guide til pålidelig rørproduktion
PA-rør er ikke en opskaleret version af kobber- eller stålrør, og en PA-rørbukkemaskine er ikke blot en metalbukker med en anden matrice. Polyamidrør har et andet tilbagespringsmønster, en anden overfladefølsomhed og et andet sæt fejltilstande. Hvis du nogensinde har set et pænt udseende bøjning blive til en flad eller bøjet linje, efter at klemmerne åbner, ved du allerede, at maskinen, værktøjet og opsætningen skal fungere som ét system.
Vi har brugt år på at bygge rørbehandlingsudstyr i Shanghai, og erfaringerne fra vores egen butik er enkle: Definer røret, kontroller bøjningen og bevis resultatet. Denne guide gennemgår de praktiske punkter, vi diskuterer med produktionsteams, før et PA-rørbøjningsprojekt går fra prøve til seriel output. Ønsker du den bredere sammenhæng, kan du læse mere om vores baggrund for rørbehandling .
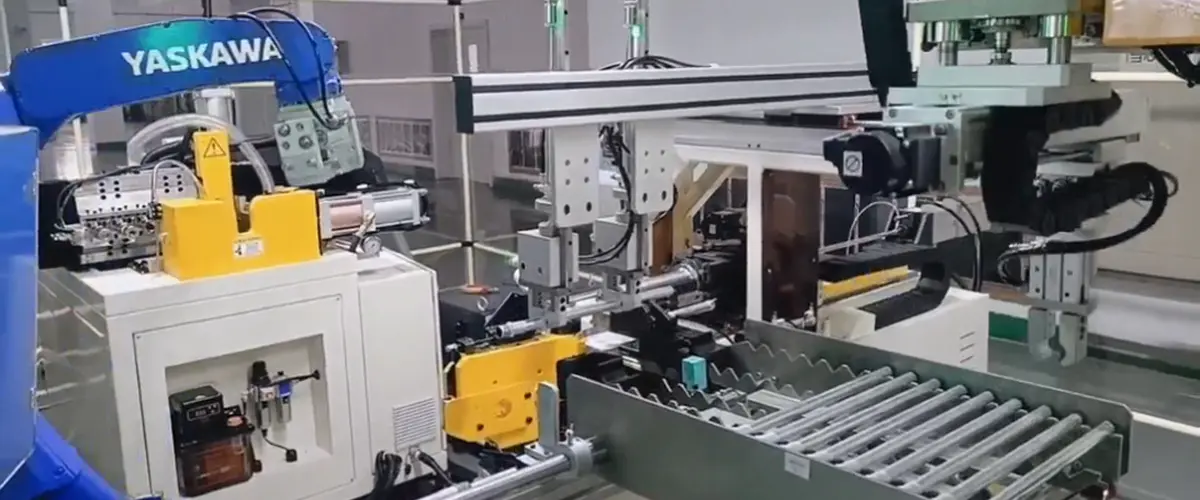
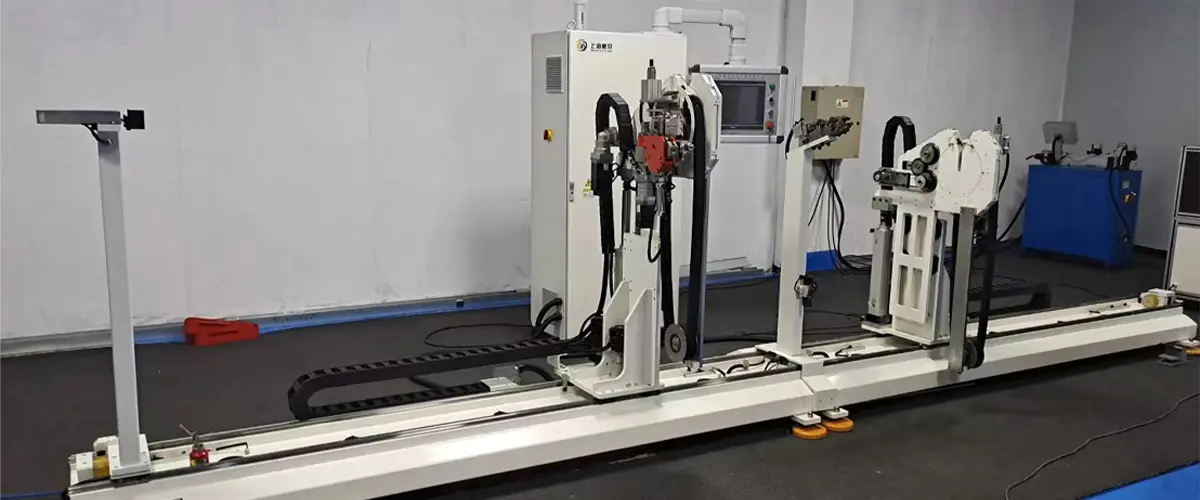
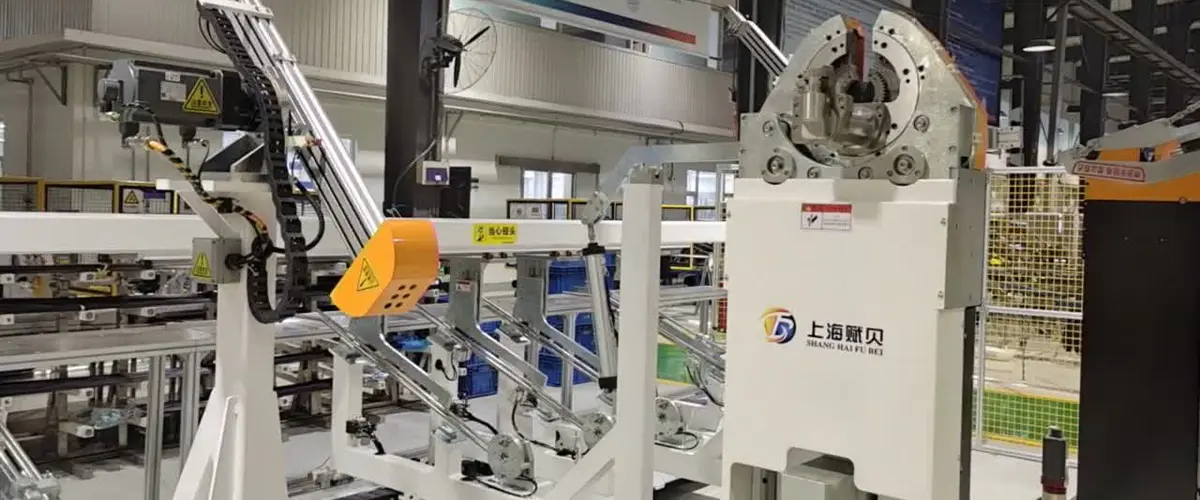
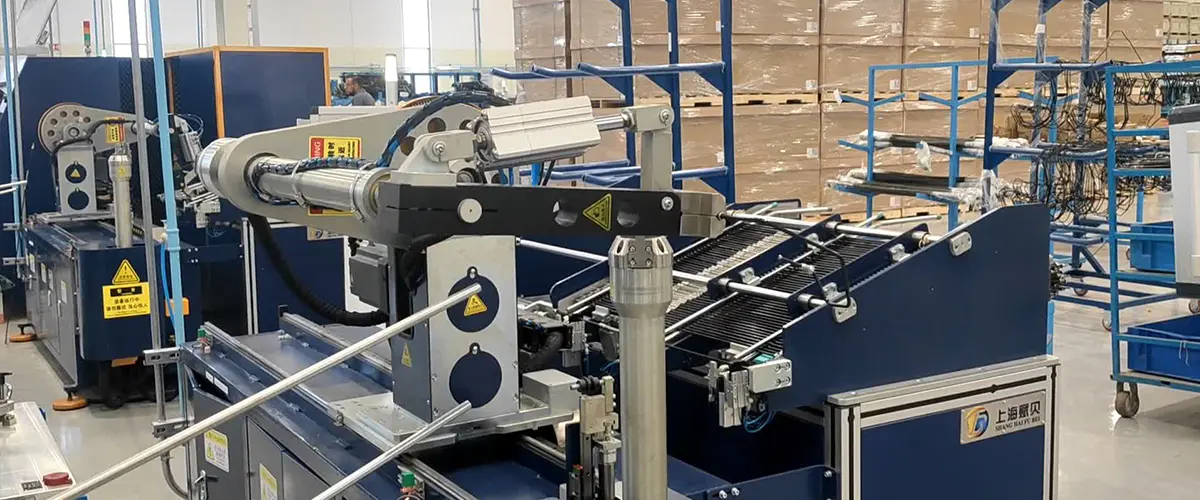
A PA rørbukkemaskine danner polyamidrør gennem en kontrolleret sekvens: fremføring, klemme, bøjning, aflæsning. Bøjningsmatricen indstiller centerlinjens radius. Klemmematricen holder røret mod matricen. Trykdysen følger ydersiden af bøjningen og hjælper med at kontrollere materialestrømmen. På nogle opsætninger kan en viskermatrice eller intern støtte bruges til at reducere udfladning og rynkning. Forskellen med PA er, at materialet skubber forskelligt tilbage. Den er elastisk, følsom over for temperatur og fugt og ofte mere tilbøjelig til overflademærkning end metal.
På en produktionsmaskine er den vigtige egenskab ikke kun maksimal bøjningsvinkel. Det er repeterbarhed: samme fremføringslængde, samme bøjningsvinkel og samme tilbagespringskorrektion på den første del og den tusinde del. Servo-kontrollerede akser, receptopbevaring og en klar menneske-maskine-grænseflade gør det praktisk. En velvalgt maskine bør også lade en operatør justere klemkraft, bøjningshastighed og kompensation uden at gøre hver ændring til en langvarig prøvelse.
Polyamid er en familie, ikke ét materiale. PA6, PA66, PA11, PA12 og sammensatte kvaliteter kan se ens ud på en tegning, men opfører sig anderledes i en bøjning. Vægtykkelse, udvendig diametertolerance, harpiksstivhed, fugtindhold og opbevaringsforhold påvirker alle resultatet. Derfor skal en bøjningsopskrift kopieret fra én batch muligvis justeres til den næste.
Disse egenskaber gør ikke PA umulig at bøje. De gør opsætningsdisciplin vigtigere. En maskine, der kan holde en stabil klemkraft og gentage en præcis bøjningsvinkel, er langt mere værdifuld end en, der kun tilbyder en stor nominel kapacitet.
Når vi kører et forsøg, arbejder vi normalt gennem fem variabler, før vi bedømmer maskinen eller værktøjet. Rækkefølgen er vigtig, fordi ændring af to variable på én gang kan skjule den egentlige årsag til et dårligt bøjning.
Efter den første artikel skal du inspicere bøjningen for ovalitet, vægudtynding, mærker og vinkelfejl. Kør derefter en lille batch og kontroller de samme punkter igen. En proces, der fungerer på én prøve, men driver over tyve dele, er ikke klar til produktion.
Værktøj er der, hvor en god maskine bliver en god proces. Bøjningsdyserillen skal passe til rørets diameter og understøtte ydervæggen uden at klemme den. Klemme- og trykmatricer bør kontakte røret over et generøst område, fordi punktbelastning er en almindelig årsag til mærker og deformation. Hvis bøjningen er stram, eller røret er tyndvægget, kan det være nødvendigt med en viskermatrice eller indvendig støtte for at kontrollere indersiden af bøjningen.
For PA-rør er rent, tørt værktøj også vigtigt. Smøremiddel, der hjælper en metalbøjning, kan tiltrække støv eller påvirke senere montering, så ethvert smøremiddel skal være godkendt til materialet og slutbrugen. Maskinens styringer bør tillade finjustering af bøjningsvinkel, tilbagespringskompensation og fremføringslængde, med recepter, der kan låses eller kontrolleres af tilladelsesniveau.

Brug nedenstående tabel som udgangspunkt for en maskinspecifikation eller en leverandørgennemgang. Det er ikke en erstatning for et bøjningsforsøg, men det hjælper med at adskille de spørgsmål, der påvirker produktionen, fra de spørgsmål, der kun ser godt ud på en brochure.
| Beslutningsområde | Hvad skal bekræftes | Hvorfor det betyder noget |
|---|---|---|
| Rørspecifikation | PA-kvalitet, udvendig diameter, væg, tolerance, fugttilstand | Forskellige PA-kvaliteter springer forskelligt tilbage og kan have brug for forskellig støtte. |
| Bøjningsgeometri | Centerlinjeradius, bøjningsvinkel, lige længder, frigang | Snævre radier og korte straights øger risikoen for ovalitet og markering. |
| Værktøj | Matricerille, indsatsmateriale, visker eller indvendig støtte | Dårlig kontakt kan knuse, mærke eller flade røret selv på en egnet maskine. |
| Kontrol | Servo-økser, opbevaring af opskrifter, korrektion af tilbagespring, adgangsniveauer | Gentagelighed afhænger af stabile indstillinger og kontrollerede ændringer. |
| Validering | Første artikel, batchkontrol, lækage eller tryktest, hvis det kræves | En bøjning, der ser rigtig ud, skal stadig bevise, at den opfylder monteringskravet. |
Hvis du også sammenligner materialefamilier, kan denne guide til at vælge en nylon rør bukkemaskine giver nyttig kontekst om værktøj og rørhåndtering.
PA-rør er almindeligt i væske- og luftledninger til biler, klimaanlæg og industrielle pneumatiske systemer, selvom den nøjagtige kvalitet og godkendelse afhænger af applikationen. I disse områder bliver bukkemaskinen sjældent bedømt alene. Det vurderes ud fra, om det kan levere en ensartet bøjning, der passer til næste montagetrin uden omarbejde.
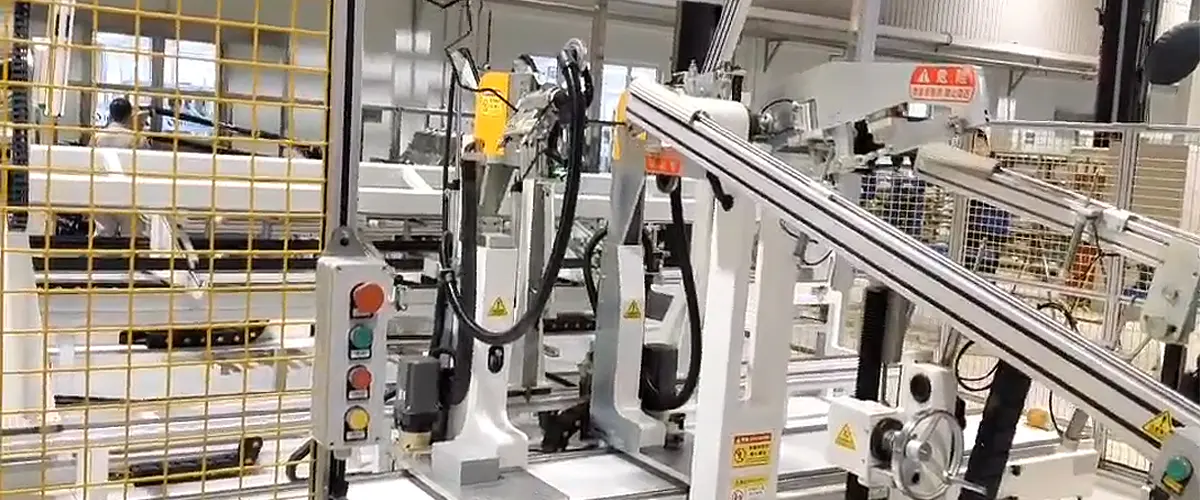
Til produktion skal du planlægge maskinen som en del af en linje, ikke en ø. Overvej, hvordan røret vil blive læsset, hvordan færdige dele vil blive losset, hvor inspektion vil finde sted, og hvordan omskiftninger vil blive registreret. Hvis den samme celle kører flere PA-rørs varenumre, kan hurtige receptændringer og tydelig værktøjsidentifikation spare mere tid end en lille stigning i maksimal bøjningshastighed.
Vedligeholdelse er ikke glamourøst, men det er her, mange bøjningsproblemer forhindres. Tjek værktøjet for slid, polering og opbygning ved starten af hvert skift. Se på klemmeindsatser for snit eller udfladning. Bekræft, at fremføringsstyret er justeret, og at sensorerne er rene. Før en lille log over bøjningsvinkler og kompensationsændringer, så en afdrift er synlig, før den bliver til skrot.
Operatører bør også vide, hvordan en god bøjning ser ud for hvert delnummer. Et lille mærke kan være kosmetisk på et rør og et afslag på et andet. Klare acceptprøver, god belysning og en kort eskaleringsrute for tvivlsomme dele gør mere for kvaliteten end en lang manual, som ingen læser.
At vælge en PA-rørbukkemaskine er virkelig et spørgsmål om pasform: tilpasning mellem røret, værktøjet, kontrolsystemet og produktionsrutinen. Start med røret og bøjningstegningen, kør en omhyggelig prøve, og valider en lille batch, før du skalerer op. Hvis du sender os et prøverør, en bøjningstegning og en målcyklustid, kan vi hjælpe dig med at gennemgå de praktiske detaljer og vælge en konfiguration, der passer til opgaven.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bygning A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Copyright © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserveret Fabrik til automatiseret rørbehandlingsudstyr