Industri nyheder
Hjem / Nyheder / Industri nyheder / CNC-dobbelthovede rørbøjningsmaskiner: En praktisk købervejledning til fabrikanter
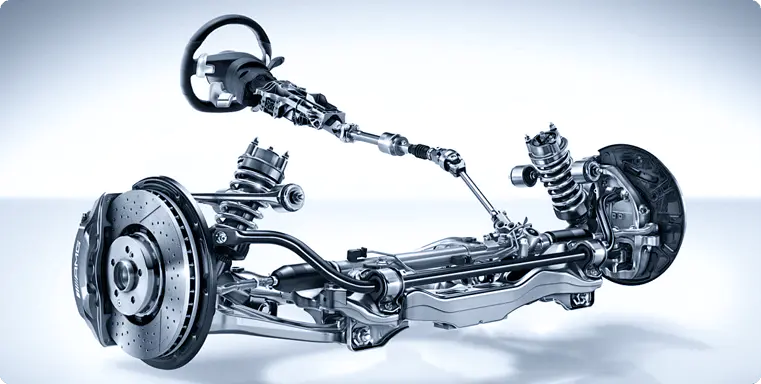
En CNC-rørbukkemaskine med dobbelt hoved kan stille og roligt omforme en rørfabrikationsbutik. I stedet for at bøje en ende ad gangen, bruger den to programmerbare bøjningshoveder til at danne begge ender af et rør i en koordineret cyklus. For alle, der producerer repeterbare rør- eller rørdele, især inden for bil- og HVAC-arbejde, kan denne ændring betyde færre opsætninger, mindre håndtering og et mere forudsigeligt flow fra skåret længde til færdig del.
Hos Shanghai Fubei har vi bygget rørbehandlingsudstyr siden 2012, og det samme spørgsmål dukker op igen og igen: er en dobbelthovedet CNC-bukker det værd for vores dele? Det ærlige svar afhænger af emnefamilien, bøjningsgeometri, materiale og hvor meget manuel håndtering, der er skjult i den aktuelle proces. Denne guide gennemgår den praktiske side.
En konventionel bøjningsmaskine med enkelt hoved danner en bøjning ad gangen. Programmet eller operatøren flytter røret, roterer det og bøjer igen. En dobbelthovedmaskine bærer to bukkeenheder, ofte mod hinanden, så røret kan spændes en gang og formes i begge ender. På en CNC-model er akserne servodrevne og styres gennem et program, så bøjningsvinkel, bøjningsposition og forholdet mellem de to hoveder kan gentages uden at være afhængig af manuel nulstilling.
"CNC"-delen betyder lige så meget som det andet hoved. Det betyder, at maskinen kan gemme deleopskrifter, kompensere for materialetilbagespring og koordinere bevægelser, der ville være svære at kontrollere mekanisk. I produktionen udmønter det sig i kortere omskiftninger og mere ensartede dele, forudsat at værktøjet og programmet er tilpasset opgaven.
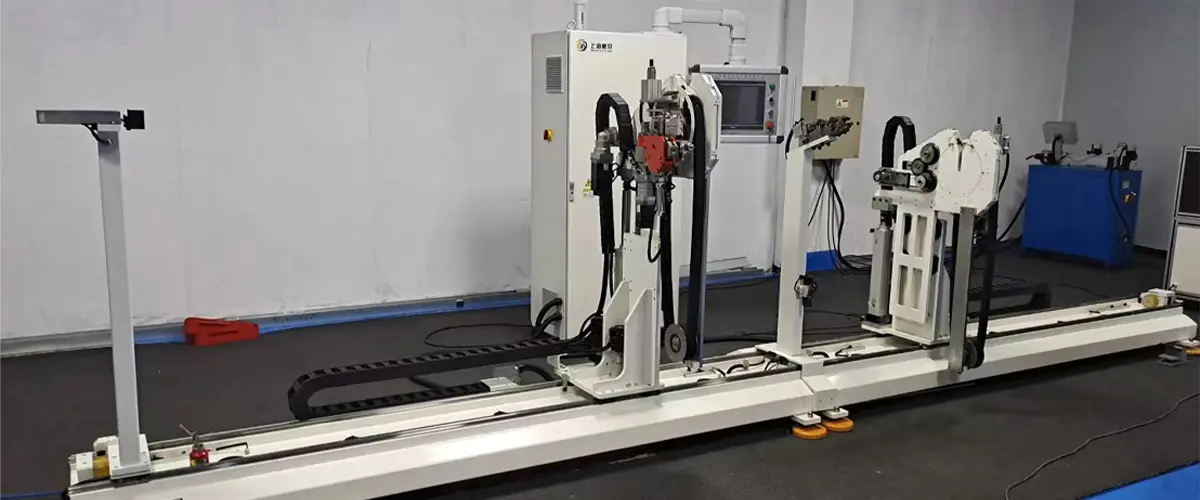
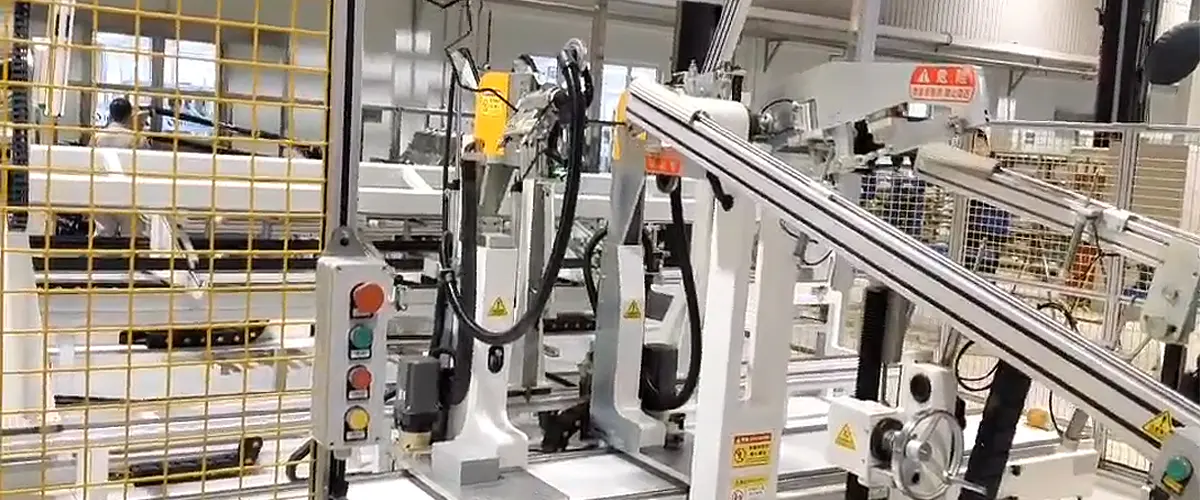
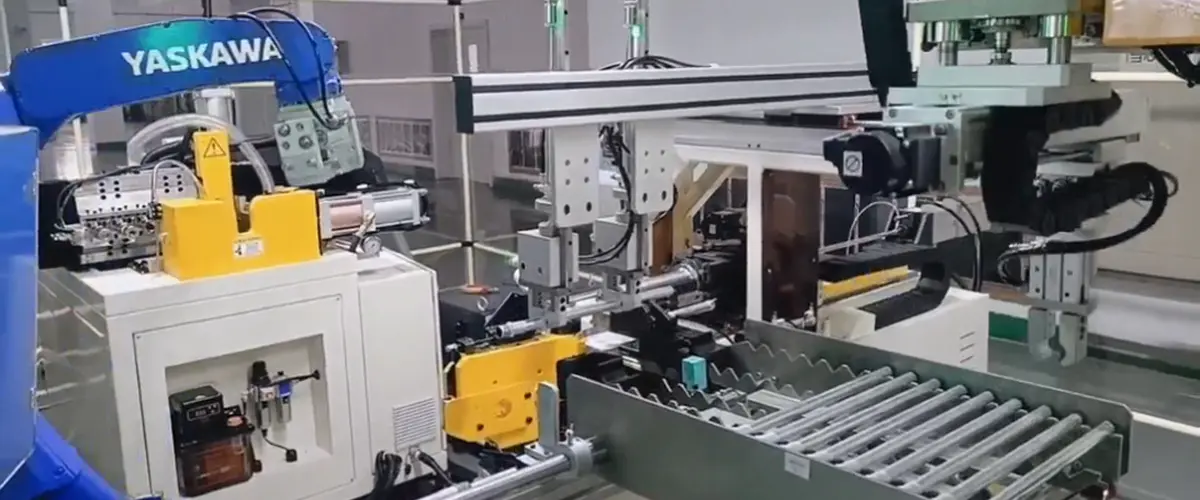
 CNC dobbelthoved rørbukkemaskine Til 1.000–5.000 mm bremse- og hydraulikslanger koordinerer denne CNC-dobbelthovede bukker 15 servoakser og multi-bøjningssekvenser. Se produkt →
De fleste job begynder med en deltegning eller en opmålt prøve. Programmeringsenheden definerer bøjningssekvensen, afstanden mellem bøjninger, rotationsvinkler og bøjningsradier. Værktøj er valgt for rørdiameter, vægtykkelse og materiale. Efter opsætning klemmer maskinen røret, placerer det mod bøjningsdyserne og udfører sekvensen. På en dobbelthovedmaskine kan de to hoveder arbejde på hver sin ende af det samme rør, enten samtidigt eller i en kontrolleret rækkefølge.
God programmering gør mere end at få maskinen til at bevæge sig. Den overvejer, om røret kan håndteres uden kollision, om klemmen kan gribe uden markering, og om bøjningssekvensen efterlader tilstrækkelig lige længde til næste operation. Hvis du er ny i processen, denne begyndervejledning til, hvordan rørbøjning fungerer giver nyttig baggrund, før du sammenligner maskintyper.
Den største gevinst er ikke blot "to bøjninger på én gang." Det er en reduktion af håndteringen. Dele med bøjninger i begge ender kræver ofte, at operatøren vender, flytter eller flytter til en anden operation. En dobbelthovedmaskine kan fjerne noget af den bevægelse, hvilket forbedrer repeterbarheden og reducerer chancen for, at en del bliver læsset i den forkerte retning.
Dobbelthoved CNC-bøjning er almindelig i rørarbejde til biler, aircondition- og kølekomponenter og andre fremstillede rørsamlinger, hvor begge ender har brug for nøjagtige bøjninger. Autobremseledninger er et godt eksempel: delen er ofte lille, bøjningsgeometrien gentages i volumen, og konsistensen har betydning. Aircondition-ledninger og andre HVAC-rørsamlinger har også gavn, når røret har bøjninger i begge ender, og produktionskørslen er lang nok til at retfærdiggøre opsætningen.
Det er ikke et universelt svar. Meget små partier, komplekse tredimensionelle bøjninger eller dele med snæver spillerum omkring værktøjet kan stadig passe til en enkelthoved maskine eller en anden proces. Det rigtige valg kommer normalt fra at gennemgå en familie af dele i stedet for en enkelt tegning.
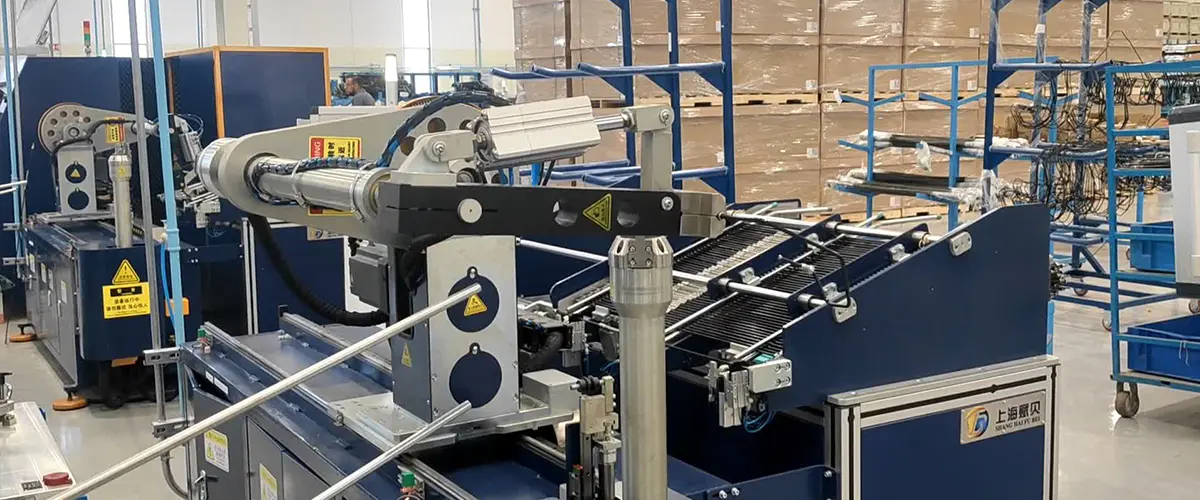
Dobbelthoved rørbukker til bremserør Dual-head bremse-line bukker fuldender begge ender i én spændeoperation med CNC/PLC kontrol og 3–52 mm rørkapacitet. Se produkt → Når du sammenligner maskiner, skal du se ud over overskriften "maksimal rørdiameter". Den reelle kapacitet er en kombination af rørmateriale, vægtykkelse, bøjningsradius, bøjningsvinkel og den nødvendige plads til værktøj. En maskine, der håndterer en stor diameter i blødt stål, kan opføre sig anderledes med rustfrit eller aluminium. Nedenstående tabel giver et praktisk udgangspunkt for en specifikationssamtale.
| Hvad skal man sammenligne | Hvorfor det betyder noget | Hvad skal man spørge |
|---|---|---|
| Rør- og rørsortiment | Diameter alene definerer ikke formbarhed | Hvilke materialer, vægtykkelser og bøjningsradier er bevist? |
| Antal CNC-akser | Flere akser kan betyde mere fleksibilitet, men også mere programmering | Hvilke akser er servostyret, og hvad koordinerer regulatoren? |
| Bøj hovedarrangement | Påvirker delfrigang, værktøjsadgang og cyklusdesign | Kan begge hoveder arbejde uafhængigt eller sammen på vores side familie? |
| Værktøj og fastspænding | Bestemmer mærkefrit greb og praktisk opsætningstid | Hvilket værktøj er inkluderet, og hvordan håndteres omstillinger? |
| Automatiseringsniveau | Manuelle, halvautomatiske og fuldautomatiske maskiner passer til forskellige volumener | Hvor tilfører operatøren værdi, og hvor kan maskinen tage over? |
| Kontrol og opskrifter | Påvirker repeterbarhed og omstillingshastighed | Hvordan gemmes, sikkerhedskopieres og justeres programmer til tilbagespring? |
Det hjælper også at bringe eksempler på dele eller en klar deltegning til diskussionen. En maskinbygger kan ofte opdage et værktøjsproblem eller en håndteringsbegrænsning før tilbudsfasen, hvilket sparer tid senere.
Nøjagtighed i rørbøjning frembringes ikke af kontrollen alene. Det kommer fra hele systemet: stiv maskinstruktur, præcis servorespons, passende bøjningsdyser, ensartet materiale og et program, der tager højde for tilbagespring. Vores maskiner er bygget op omkring servostyring, menneske-maskine interface og computerstyring, med det formål at gøre gentagen produktion forudsigelig frem for afhængig af konstant operatørkorrektion.
Værktøj fortjener særlig opmærksomhed. En bøjningsmatrice, der er slidt eller dårligt tilpasset til røret, kan introducere ovalitet, rynker eller inkonsistente vinkler. Klemmematricer og trykmatricer skal gribe fast uden at knuse eller markere overfladen. Inden en maskine installeres, skal du aftale værktøjspakken og acceptdelene.
En dobbelthovedbukker kan stå alene, men den bliver ofte en del af en større rørbehandlingssekvens: skåret i længden, endeformning, bukning, måling og nogle gange montering. Når volumen berettiger det, kan en fuldautomatisk dobbelthovedmaskine reducere manuel belastning og gøre cyklussen mere ensartet. Til formning af rør til klimaanlæg til biler fungerer bøjningstrinnet sjældent isoleret. Det skal passe med endeformning, rengøring og inspektion, så vi ser på hele ruten frem for kun bøjningen.
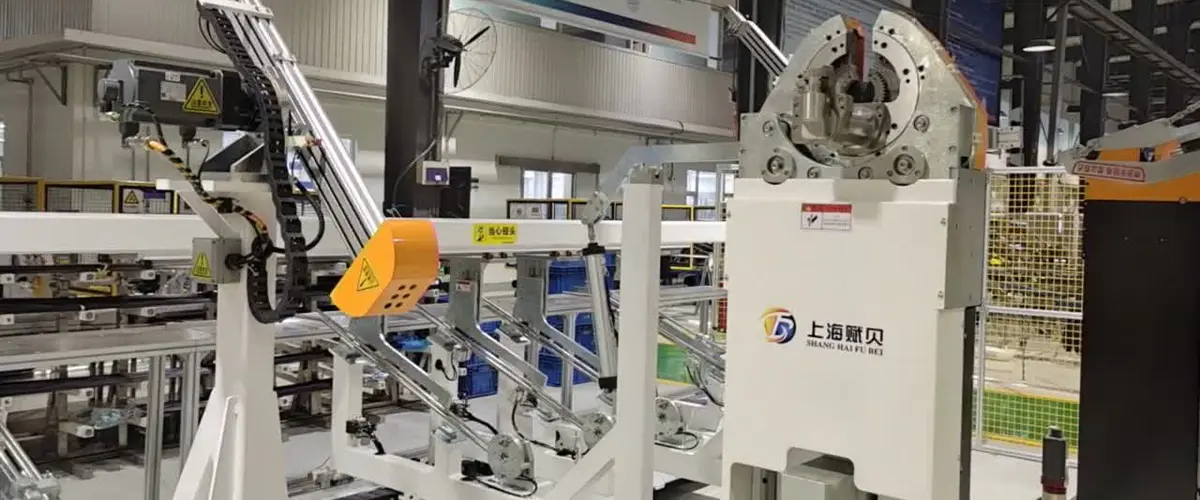
Fuldautomatisk dobbelthoved rørbukkemaskine Til uovervåget 1.000-5.000 mm rørproduktion automatiserer denne CNC-dobbelthovede maskine læsning, dobbelt-ende bøjning og udledning på tværs af 15 servoakser. Se produkt → CNC-maskiner belønner god husholdning. Hold arbejdsområdet fri for spåner og skrot, kontroller smørepunkter efter tidsplanen, og inspicér matricer for slid. Sikkerhedskopier programmer regelmæssigt og hold en enkel registrering af parameterændringer. Operatører bør trænes i ikke blot at trykke på start, men til at genkende lyden og udseendet af en god bøjning i forhold til et problem under udvikling. En dobbelthovedmaskine har to bøjningszoner, så vagter, sikringer og lockoutprocedurer bør være en del af hvert skift.
At købe en CNC-dobbeltrørsbøjemaskine er en langsigtet beslutning. Maskinen skal passe til de dele, du laver nu, og give plads til de dele, du forventer at lave næste gang. Det hjælper også at arbejde med en bygherre, der kan diskutere værktøj, programmering og linjeintegration i almindeligt sprog. Shanghai Fubei har fremstillet rørbehandlingsudstyr siden 2012, herunder bukkere, endeformemaskiner, affasningsmaskiner, spindemaskiner og specialfremstillede automatiserede linjer. Vores team arbejder fra Songjiang, Shanghai, og støtter kunder inden for bilindustrien, klimaanlæg og andre rørfabrikationsområder.
Hvis du sammenligner muligheder, skal du starte med en delfamilie, et volumenoverslag og en klar liste over begrænsninger. Vi kan hjælpe dig med at tjekke, om en dobbelthoved CNC-bukker er den rigtige pasform, og hvis den ikke er det, siger vi det. For at lære mere om vores baggrund og hvordan vi arbejder, besøg vores om side .
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bygning A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Copyright © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserveret Fabrik til automatiseret rørbehandlingsudstyr