Industri nyheder
Hjem / Nyheder / Industri nyheder / Automatiseret rørbehandlingsudstyr: En købervejledning til maskinvalg
Automatiseret rørbehandlingsudstyr er ikke en enkelt maskine; det er en beslutning om, hvor mange trin i rørproduktionen, der kan køre uden manuel måling og justering. Det bedste tidspunkt at automatisere er, når din delgeometri er stabil, dine volumener retfærdiggør en hurtigere cyklus, og dit kvalitetsproblem kommer fra menneskelig håndtering. Denne artikel forklarer, hvad udstyrskategorien faktisk omfatter, hvordan man vælger mellem stand-alone maskiner og automatiske linjer, og hvordan man reducerer risikoen for at købe den forkerte konfiguration.
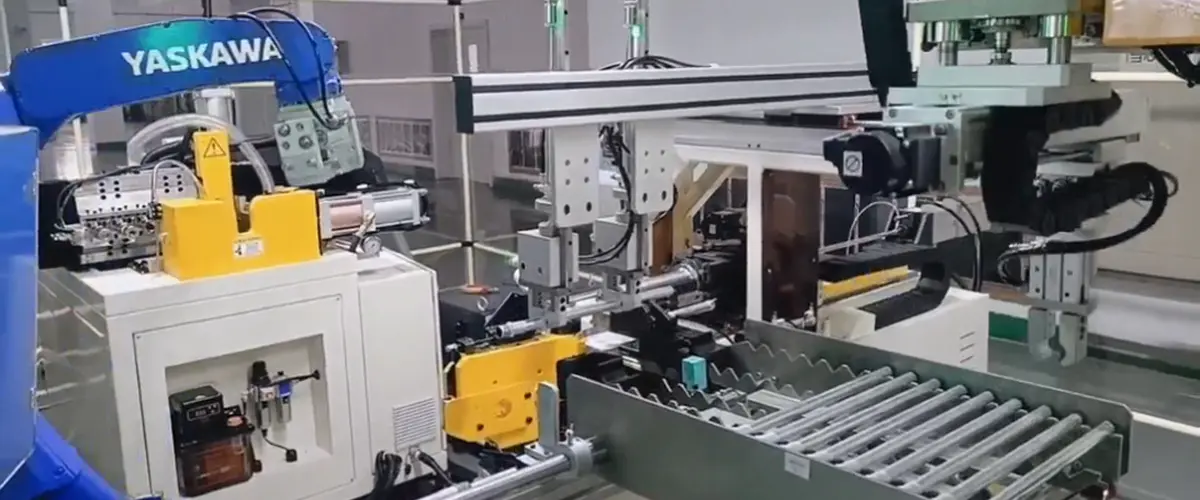
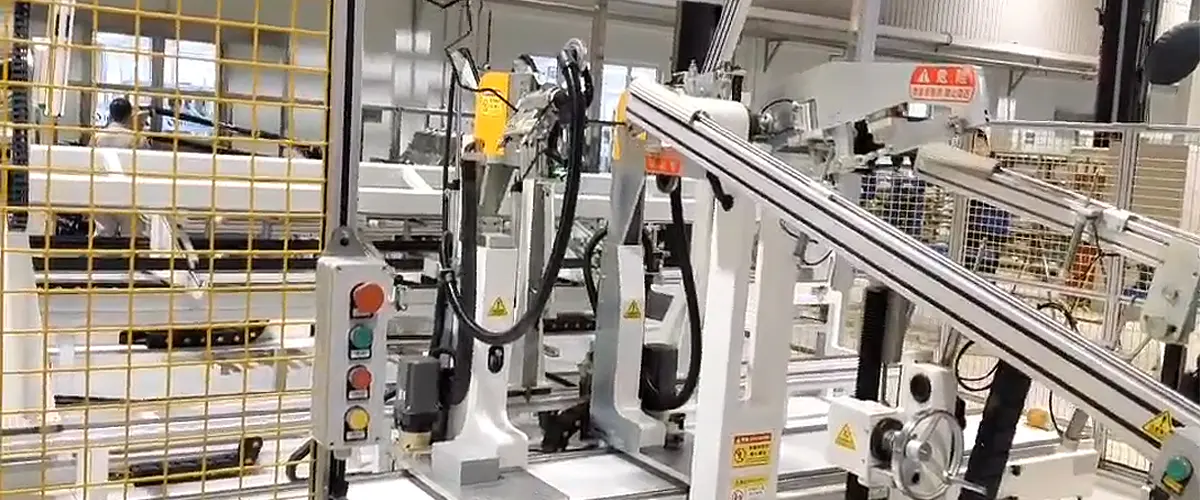
Automatiseret rørbehandlingsudstyr dækker maskiner, der former, skærer, bøjer eller forbereder enderne af hule runde emner under programmatisk kontrol. Det omfatter CNC-rørbukkere, dobbelthovede bukkemaskiner, enkelthovede bukkere, endeformere, affasningsmaskiner, spindemaskiner og crimpemaskiner. Det inkluderer også integrerede linjer, hvor et rør fyldes fra et bundt, bøjes, formes og losses uden at en operatør rører det.
Tre operationer betyder mest i bilindustrien og HVAC-produktion: bøjning ændrer rørets bane; endedannelse skaber en flange, vulst eller reduceret diameter, så en slange eller fitting kan fastgøres; og skæring eller affasning bestemmer, hvor rent røret kommer ind i den næste station. Automatiseret udstyr styrer disse trin med servodrev, lagrede programmer og sensorer. Det er det, der adskiller den fra en manuel bukker eller et håndholdt affasningsværktøj.
| Udstyrskategori | Typiske operationer | Nøgleovervejelse |
|---|---|---|
| Rørbukkemaskiner | Enkelt- eller dobbelthovedbøjning, CNC-styring | Kan én maskine dække alle bøjningsradier i din delfamilie? |
| Endeformnings- og affasningsmaskiner | Afbrænding, perler, reduktion, affasning | Er rørender klar til fitting før montering? |
| Automatiske produktionslinjer | Fodring, bøjning, formning, aflæsning | Har du brug for kontinuerligt flow for at fjerne buffere? |
Brug denne tabel som udgangspunkt, ikke som en endelig specifikation. Det nøjagtige layout afhænger af rørdiameter, vægtykkelse, materiale og bøjningsradius.
Automatiseret rørbehandlingsudstyr sælges ofte efter antallet af CNC-akser, men kvaliteten af output afhænger af klemkraft, bøjningsmatricemateriale, dornunderstøtning og værktøjsopretning. Tyndvæggede rør har brug for en dorn for at forhindre rynker og kollaps på den indvendige radius. Højstyrkestål og aluminium kræver en stiv ramme, der holder tolerancer uden afbøjning. Spørg om opnåelig tolerance på bøjningsvinkel, plan og endelængde. Almindelige forventninger til rørbøjning til biler er omkring ±0,1° på vinklen og ±0,1 mm på position, men disse værdier kræver korrekt værktøj og operatøropsætning.
Materiale ændrer også maskinens konfiguration. Et nylon- eller PA-rør opfører sig anderledes end en stålbremseledning. Bøjning af nylon kræver lavere tryk og anderledes dorn- eller matricegeometri for at undgå flade pletter. Hvis dit produkt indeholder plastikrør, skal din udstyrsliste indeholde dedikerede bukkeværktøjer eller en maskine med justerbare parametre.
Slutoperationer er lige så vigtige som bøjningerne. Afbrænding, beading og affasning sker, efter at røret er bøjet. Hvis du automatiserer bukkeren, men stadig forbereder ender i hånden, vil monteringskvaliteten stadig lide. Automatiserede linjer løser dette ved at integrere operationer, mens stand-alone maskiner kan opnå det samme resultat med bedre planlægning og håndtering.
De fleste indkøbsfejl sker, fordi køberen starter med en maskintype i stedet for en delfamilie. Stil først disse tre spørgsmål.
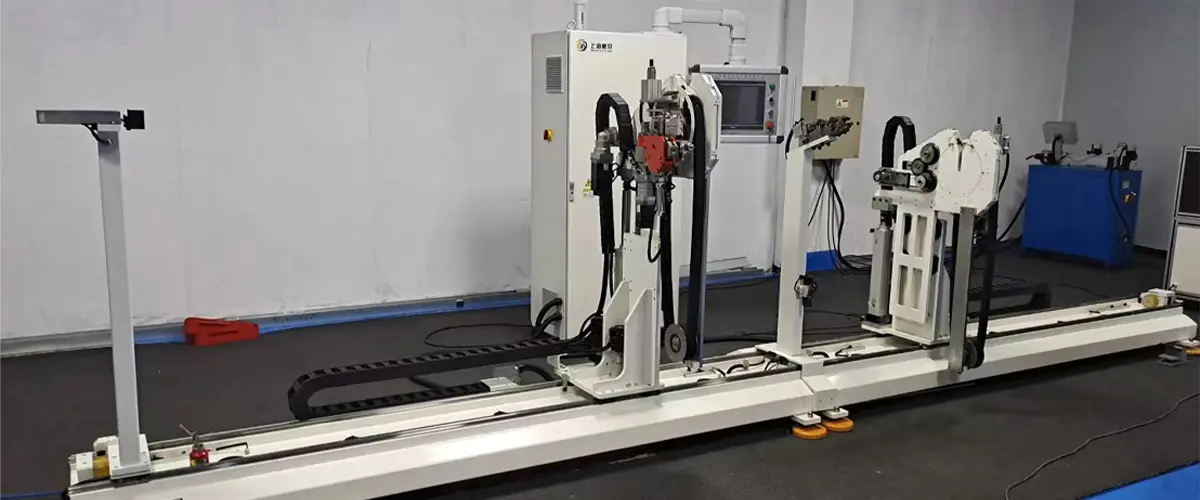
Enkelt bøjede rør med en eller to bøjninger på samme side kan håndteres af en enkelthoved maskine. Dele, der kræver bøjninger i begge ender, er bedre egnet til en dobbelthoved maskine, fordi de to sider forbliver koordinerede, og operatøren behøver ikke at dreje røret mellem operationerne. Til familier med flere diametre og bøjningsvinkler giver en CNC dobbelthoved rørbukkemaskine med servodrevne akser dig repeterbarhed og hurtigere programskift.
 CNC dobbelthovedet rørbøjningsmaskine til bremse- og hydraulikledninger Denne servodrevne bukker med to hoveder håndterer rør fra 4,76 til 6,35 mm, bøjer op til 180° med automatisk belastning. Dens integrerede koordinatkonvertering forenkler programmering med flere bøjninger, hvilket gør den til en stærk pasform, når du har brug for konsekvente bøjninger med dobbelt ende uden at dreje dele mellem operationerne. Se produkt →
Definer påkrævet output i dele pr. time og antallet af skift. En selvstændig maskine er nok, hvis bøjningen ikke er flaskehalsen. Hvis du har brug for høj output på tværs af flere stationer, er en mere automatiseret konfiguration berettiget. Undgå at købe ekstra kapacitet, du ikke vil bruge i flere år, fordi det øger vedligeholdelsesomkostninger og gulvpladstryk.
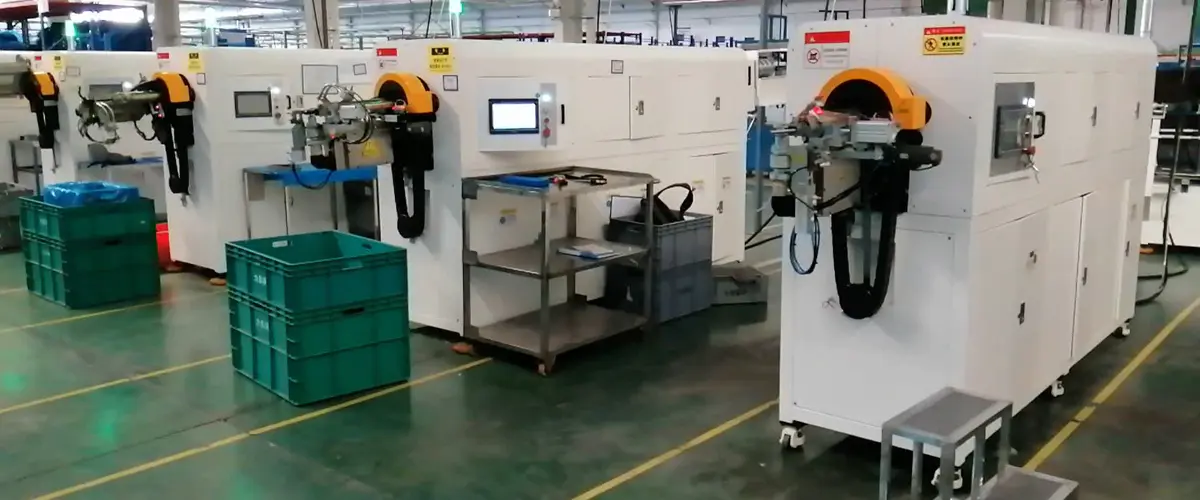
For små partier er den tid, der bruges på at skifte værktøjer og indlæse nye programmer, direkte omkostninger. Fuldautomatiske enkelthovede rørbukkemaskiner hjælper her, fordi de kombinerer lagrede programmer, drevet positionering og hurtig fastspænding. De tillader en maskine at flytte fra en rørdiameter til en anden med minimal manuel opsætning. Ved at reducere overgangstiden gør de også mindre serier økonomisk rentable.
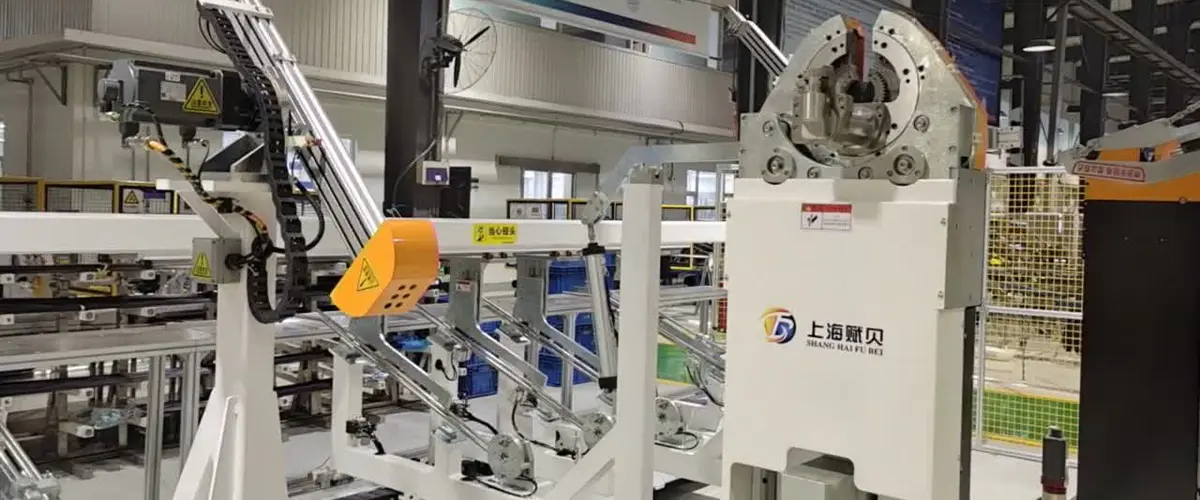
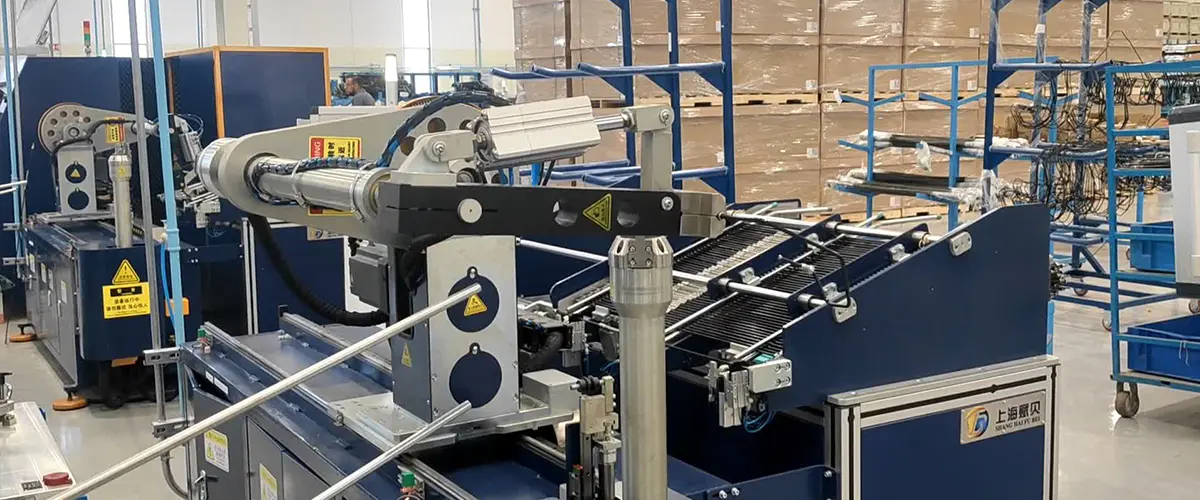
Fuldautomatisk enkelthoved rørbukkemaskine med Siemens PLC Med en Siemens PLC og fuld servodrev automatiserer denne maskine lastning, bøjning og output for at reducere manuelt arbejde og de dimensionsfejl, manuel håndtering kan forårsage. Dets kompakte design og kompatibilitet med komplekse geometrier passer til små batchproduktioner, hvor hurtig omstilling sænker de samlede omkostninger. Se produkt → Skiftet fra en enkeltrørsbukkemaskine til en automatisk linje er berettiget, når flaskehalsen er materialehåndtering, eller når delen kræver mere end én operation i rækkefølge. En automatisk produktionslinje til formning af rør til klimaanlæg til biler kan for eksempel kombinere skæring, bukning, endeformning og lækagetestforberedelse i én strøm. Fordelen er mindre igangværende arbejde og færre buffere. Risikoen er, at dårlig integration skaber nedetid på tværs af flere stationer.
Automatisk produktionslinje til rørformning af klimaanlæg til biler Denne linje kombinerer automatisk læsning, formning i begge ender, bøjning og aflæsning med en robotarm, der overfører uregelmæssige rør mellem stationer. Den er designet til dele, der kræver forskellige operationer i hver ende, hvilket gør den ideel til klimaanlægsrør, der har brug for mere komplekse bøjningsveje og sekvensering i én strøm. Se produkt → I praksis kan det samme udstyr betjene forskellige slutprodukter. Bremserørssamlinger er stålrør med lille diameter med symmetriske bøjninger i begge ender, så en dobbelthovedbukker er ofte kernen i linjen. Luftkonditioneringsrør er større og kræver mere komplekse bøjningsveje plus endeformning, hvilket er præcis der, hvor en automatisk linje holder positionen af hver bøjning ensartet. En nyligt leveret nøglefærdig rørbehandlingsløsning for en større bilkunde viser, hvordan linjedesign skal være baseret på faktiske deltegninger og produktionsmål.
Før du forpligter dig, skal du sammenligne bygherrer ved at bruge det samme bevis, som du ville bruge til ethvert kapitalkøb. Se på kontrolsystemet, servoaksetælling, værktøjsstivhed og servicerespons. Spørg efter eksisterende installationer og efter kontakter hos virksomheder, der kører lignende dele.
En måde at kontrollere troværdigheden på er at gennemgå producentens egen baggrund . En bygherre, der designer og producerer maskinen, i stedet for blot at samle købte komponenter, kan normalt forklare afvejningen mellem servostørrelse, rammestivhed og værktøjslevetid. Det er også mere sandsynligt, at du tilbyder en skræddersyet løsning, når din del ikke passer til et standardkatalog.
Almindelige indkøbsrisici omfatter valg af en maskine med en kontrolpakke, der er svær at programmere, utilstrækkelig lokal service og udokumenteret værktøj. Disse risici vises efter installationen, ikke i tilbuddet, så sørg for, at salgsforslaget inkluderer træning, dokumentation og en klar reservedelsliste.
Automatiseret rørbehandlingsudstyr er en bred kategori, men det rigtige valg er snævert. Start med den del, der forårsager mest omarbejde eller bruger mest arbejdskraft. Kortlæg processen fra lige rør til færdig montage. Beslut derefter om en CNC-bukker, en dobbelthovedmaskine eller en automatisk linje opfylder tolerance- og volumenkravet. En maskine, der kan gentage den samme bøjning tusindvis af gange, er kun nyttig, hvis systemet omkring den kan fremføre materiale, skifte værktøj og aflæsse dele lige så pålideligt.
At købe fra en bygherre, der kan levere applikationsteknik og linjeintegration, sænker risikoen. Den dyreste fejl er ikke at betale for meget for en maskine; det er at købe en maskine, der ikke kan køre din egentlige delfamilie uden konstant justering.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bygning A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Copyright © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserveret Fabrik til automatiseret rørbehandlingsudstyr