Industri nyheder
Hjem / Nyheder / Industri nyheder / Dobbelthovedet rørbøjningsmaskine: En praktisk vejledning til rørfabrikanter
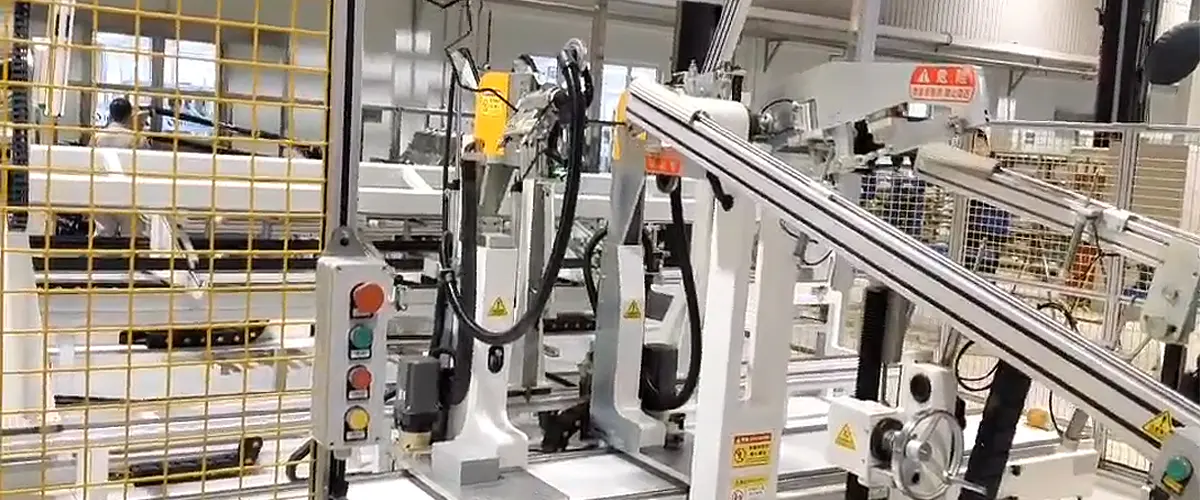
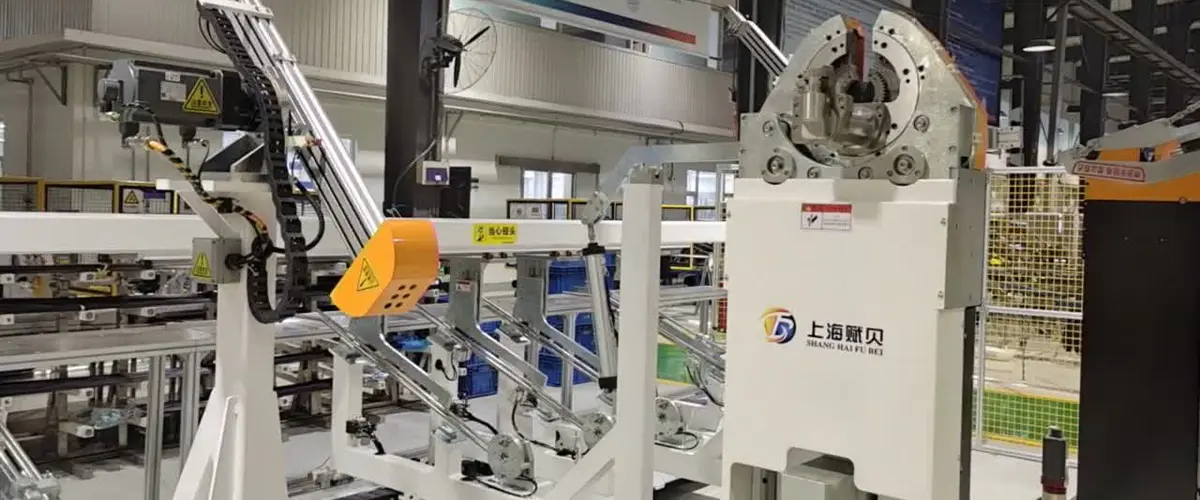
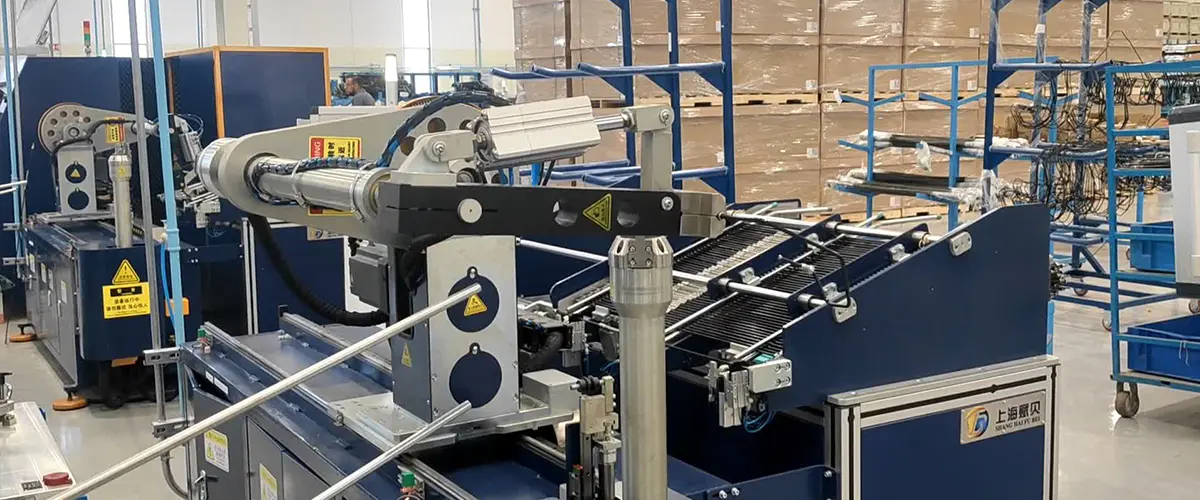
I rør- og rørfabrikation skjuler de reelle omkostninger ved en bøjet del ofte i den anden omgang. Når en komponent har brug for to symmetriske bøjninger, såsom en U-bøjning, et par matchende forskydninger eller de to ben på en rektangulær ramme, tvinger en enkelthoved maskine operatøren til at bøje, frigive, omplacere og bøje igen. En rørbukkemaskine med dobbelt hoved fjerner denne duplikering ved at montere to bukkehoveder på en seng, så begge bøjninger dannes i en enkelt synkroniseret cyklus.
Denne vejledning forklarer, hvordan disse maskiner fungerer, hvordan de vigtigste konfigurationer adskiller sig, hvilke specifikationer der afgør, om en maskine passer til dine dele, og hvor en dobbelthoved platform tjener sin plads på værkstedet.
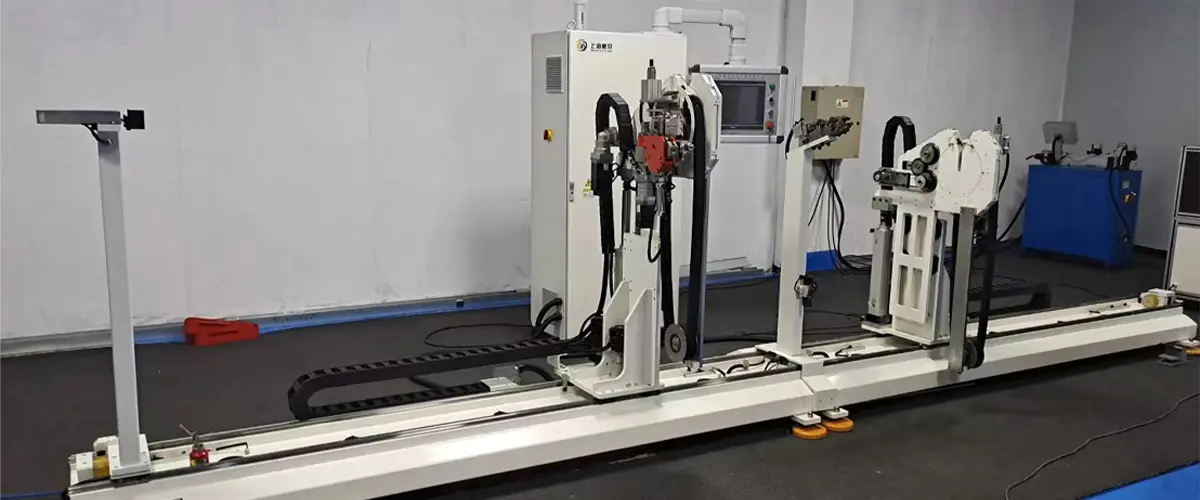
En dobbelthovedbukker bærer to bukkeenheder, normalt beskrevet som venstre og højre hoveder, på en fælles maskinbase. Røret fastspændes og holdes mellem dem, og hvert hoved roterer en bøjningsmatrice rundt om sit eget center for at danne en bøjning. Fordi hovederne sidder på samme akse, indstilles afstanden mellem de to bøjninger af hovedernes afstand, mens bøjningsvinklen på hver side styres af maskinens styresystem eller af justerbare mekaniske stop.
På servodrevne maskiner er både hovedrotation og rørpositionering programmerbare, så skift fra den ene del til den næste betyder at genkalde et gemt program i stedet for at genopbygge opsætningen i hånden. Det er der, den virkelige fordel ligger: Gentagelig geometri og en cyklustid, der er tæt på halvdelen af, hvad en enkelthoved maskine har brug for til den samme symmetriske del.
En grænse er værd at forstå, før du køber. De fleste dobbelthovede maskiner bøjer i et enkelt plan. Hvis din del også har brug for bøjninger uden for planet, har du generelt brug for en CNC-bukker med en roterende slæde eller en anden operation på en anden maskine. At matche maskinarkitekturen med emnegeometrien er den første beslutning, og alt andet følger af den. Hvis du gerne vil have en trin-for-trin genopfriskning af det grundlæggende, så vores artikel om hvordan en rørbukkemaskine fungerer dækker den grundlæggende mekanik bøjning, fastspænding og tilbagespring.
Ingen af platformene er universelt bedre. Tabellen nedenfor opsummerer de afvejninger, vi oftest diskuterer, når kunder sender os deres deltegninger.
| Hensyn | Enkelthovedet CNC bukker | Dobbelthoved rørbukkemaskine |
|---|---|---|
| Bøjninger pr. cyklus | En | To, dannet samtidigt |
| Typiske deleformer | Komplekse tredimensionelle rørløb | Symmetriske U-bøjninger, forskydninger, parallelle ben |
| Cyklustid på symmetriske dele | Længere på grund af flytning mellem bøjninger | Kort, afsluttet i én cyklus |
| Bøj flyet | Multiplan med vognrotation | Normalt et enkelt fly |
| Værktøj | En set of bend and clamp dies | To matchende sæt, ofte spejlvendt |
| Bedste pasform | Lav volumen, stor variation, 3D dele | Medium til høj volumen, gentagne symmetriske dele |
Servomotorer driver både hoveder og positioneringsakser, og bøjningsvinkler indtastes på en berøringsskærm i stedet for at blive ringet ind i hånden. Programmer for snesevis af varenumre kan gemmes og genkaldes, hvilket holder overgangen kort og holder den første del af en batch identisk med den sidste. Dette er den konfiguration, vi anbefaler, når en butik bøjer en blanding af symmetriske dele og skifter over flere gange på et skift.
 CNC dobbelthoved rørbukkemaskine Denne CNC-rørbukker med to hoveder er designet til højpræcision, højvolumenproduktion af bremse- og hydraulikledninger i længdeområdet 1.000–5.000 mm. Se produkt →
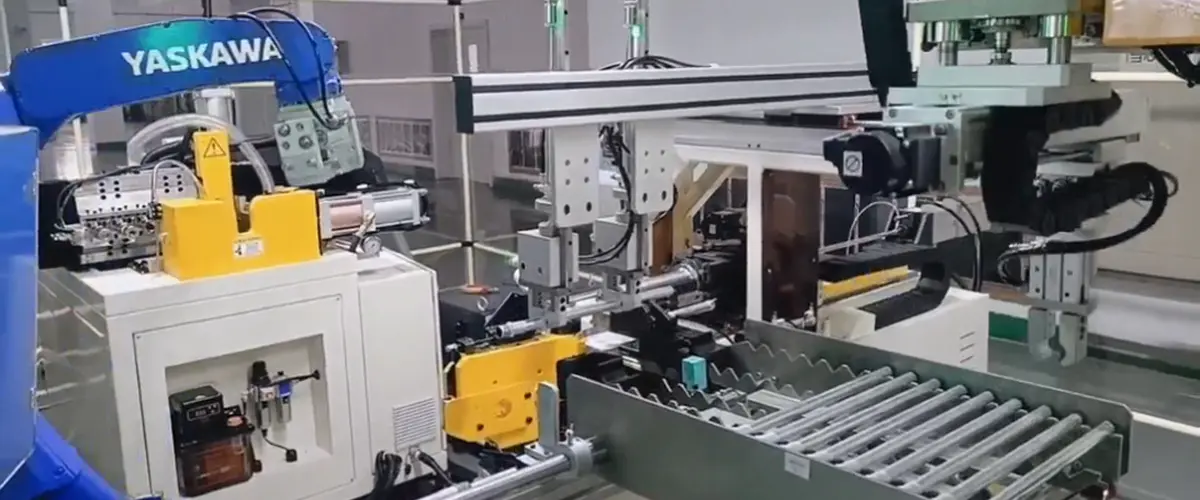
Automatisering tilføjer fodring, positionering og udledning, så operatøren overvåger cyklussen i stedet for at håndtere hvert rør. Gennemløbet stiger og, lige så vigtigt, også konsistensen, fordi røret er placeret ved maskinen i stedet for i hånden. Disse maskiner passer til store partier af et enkelt varenummer og kan forbindes til en bredere rørbehandlingslinje med endeformnings- eller skæreudstyr.
Fuldautomatisk Double-Head Pipe Bending Machine Bygget til uovervåget produktion af rør i højvolumen i længdeområdet 1.000–5.000 mm, denne fuldautomatiske CNC-rørbukker med to hoveder håndterer hele processen... Se produkt → Bremseledninger er et særligt tilfælde. Diametre er små, vægge er tynde, og overfladen er ofte belagt eller belagt, så fastspændingen skal være skånsom, og værktøjet skal være fint afsluttet. Maskiner, der er bygget til dette arbejde, bruger hoveder med tæt hældning, præcise bøjningsmatricer og omhyggeligt kontrolleret spændetryk for at holde bøjningsradius uden ovalitet, bukning eller overflademærker.
Dobbelthoved rørbukker til bremserør Dual-Station Synchronization: Breaking Through Productivity Flaskehalse Bremserør er typisk lange, slanke rør - såsom bilbremseledninger. Konventionel si... Se produkt → To maskiner, der ligner hinanden på et katalogbillede, kan være fuldstændig forskellige med hensyn til, hvad de faktisk kan bøje. Før du sammenligner priser, skal du bekræfte disse punkter i forhold til dine egne deltegninger.
Hvis en leverandør ikke kan køre et bukkeforsøg med dit materiale og vægtykkelse, så bed om en video af en sammenlignelig del, der bliver produceret. Lyd og cyklustid i en video afslører ofte mere end et specifikationsark.
Bilfremstilling er dér, hvor dobbelthovedbøjning viser sig tydeligst. Bremseledninger, brændstof- og dampledninger og klimaanlægsrør indeholder alle gentagne symmetriske bøjninger, og volumen er høj nok til, at cyklustiden har betydning. I klimaanlægsproduktionen gælder samme logik for kondensator- og fordamperrør, hvor to bøjninger med matchende radius skal sidde med nøjagtig afstand fra hinanden.
Ud over metalrør, kan nylon- og PA-rør, der anvendes i væske- og pneumatiske systemer, også bøjes på dobbelthovede platforme, når værktøjet er tilpasset det blødere materiale og dets anderledes tilbagespringsadfærd. Den røde tråd er gentagelse: Hvis en stor del af dine dele er symmetriske, udfører det andet hoved betalt arbejde på hver cyklus.
Gode resultater kommer fra opsætningen, ikke fra kontrolpanelet. Følgende sekvens er en pålidelig rutine.
Fordi en dobbelthoved maskine er konfigureret omkring dine dele, betyder leverandøren lige så meget som maskinen. Spørg, hvordan bøjningsdyserne er designet, hvordan styresystemet håndterer tilbagefjedring, og hvem der understøtter maskinen, når den er installeret. En leverandør, der bygger både maskinen og værktøjet, kan tage ansvar for den færdige bøjning, ikke kun for rammen.
Vi er Shanghai Fubei Electromechanical Equipment, en producent af rørbearbejdningsmaskiner grundlagt i 2012. Vores dobbelthovede bukkere, enkelthovede bukkere, nylonrør bukkere, endeformemaskiner og automatiske produktionslinjer bruger servostyring, menneske-maskine grænseflader og computerstyringssystemer, og vi bygger skræddersyede linjer til bil- og klimakunder. Du kan læse mere om vores baggrund inden for rørbehandlingsudstyr og måden vi griber skræddersyede projekter an.
I de fleste tilfælde er hvert hoved værktøj til at producere den samme radius, hvilket er hvad symmetriske dele kræver. Nogle maskiner kan indstilles med forskellige matricer på hver side, men delen skal stadig være geometrisk kompatibel med et fælles bukkeplan.
Ved bøjninger med tynd væg eller stor radius kan en dorn eller viskermatrice være nødvendig for at forhindre udfladning og rynkning. Pladsen mellem hovederne er begrænset, så diskuter dornstøtte med din leverandør, før maskinen bygges.
Stål, rustfrit stål, kobber, kobber-nikkel, aluminium, nylon og PA rør er alle almindelige. Materiale og vægtykkelse bestemmer værktøjet, spændetrykket og mængden af tilbagespringskompensation.
En dobbelthovedet rørbukkemaskine er ikke blot en hurtigere enkelthovedsmaskine. Det er en anden måde at planlægge en del på, og besparelserne kommer fra at eliminere en anden håndteringsoperation på hver cyklus. Hvis din produktion er bygget op omkring symmetriske bøjninger, er det værd at sende en tegning og en målcyklustid til en producent og spørge, hvordan maskinen vil se ud til dit specifikke rør.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Bygning A, nr. 299 Tangming Road, Shihudang Industrial Zone, Songjiang District, Shanghai, Kina
Copyright © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserveret Fabrik til automatiseret rørbehandlingsudstyr